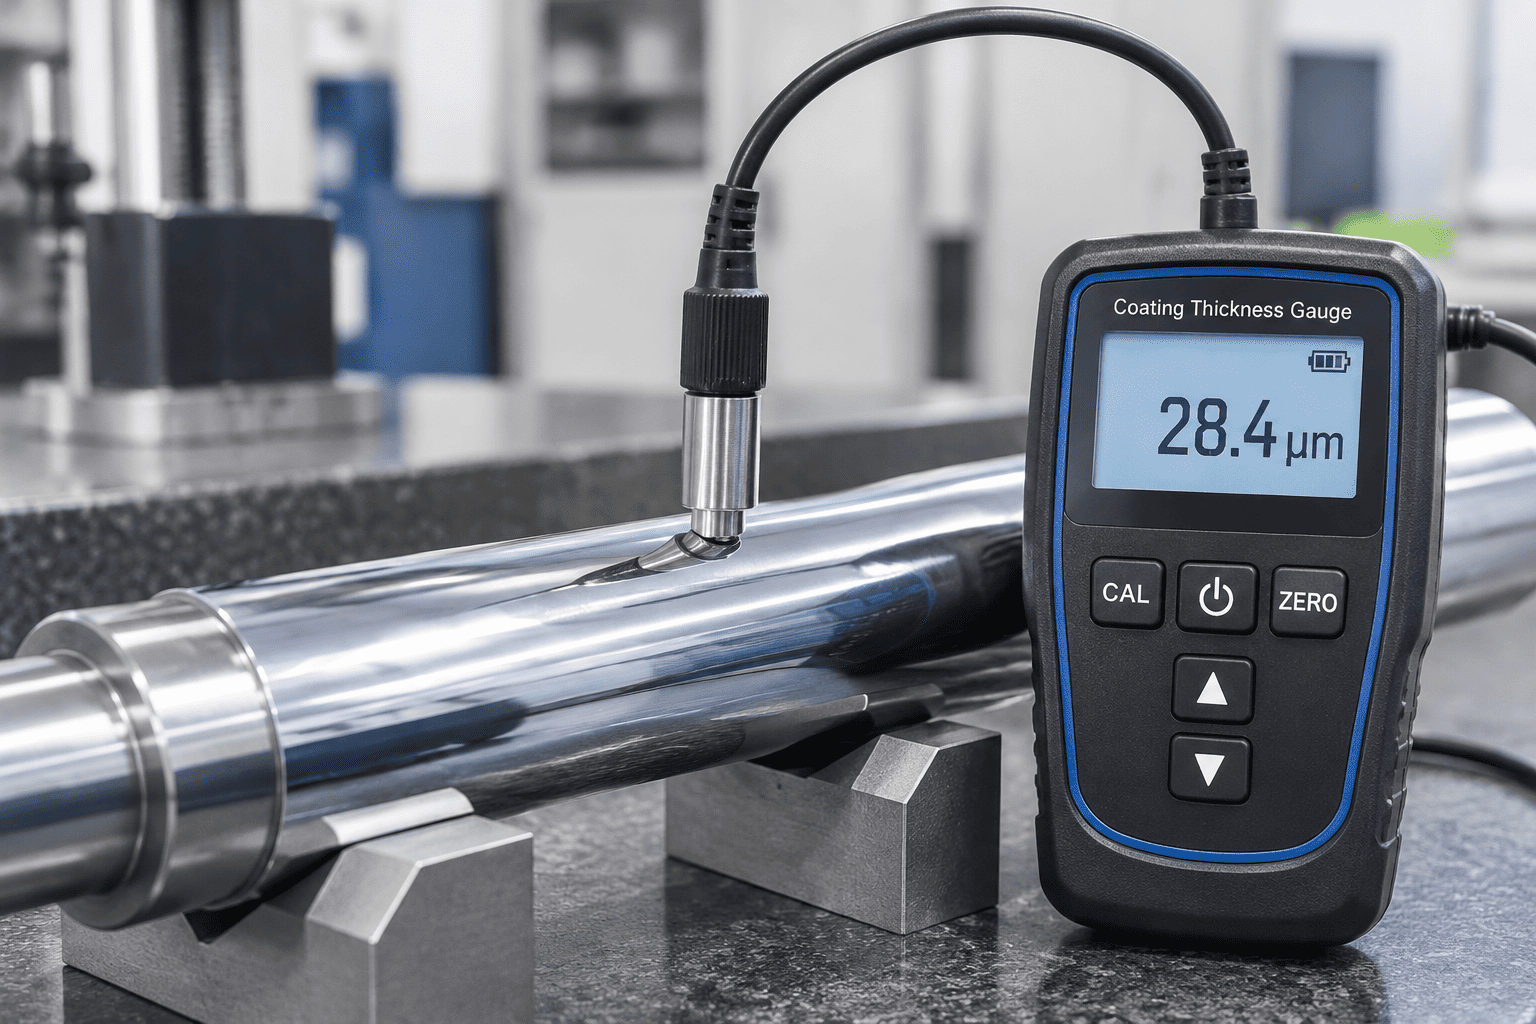
Во тешките хидраулични цилиндри, облогата со тврдо хром ја обезбедува основната бариера против абразивното абење и оксидацијата на околината. Мерењето на дебелината на слојот без уништување на завршените заземјени шипки е витален чекор за проверка на првиот член.
| Ставка | Детали |
|---|---|
| Квадрантни позиции | Горен квадрант: 0°десно: 90°Долен квадрант: 180°лево: 270°(мерено на прачка од цврст челик) |
| Надолжни мерни станици | 3 станици: напред (100мм), централен, заден (100мм) |
| Радијални читања | 4 радијални отчитувања по станица, вкупно 12 точки на податоци матрица |
| Целна дебелина | Стандардна индустриска ≥ 25 μm Тешка должност ≥ 40-50 μm |
Строгото спроведување на стандардите за квалитет на тврди хромирани клипни шипки за хидраулични цилиндри за време на верификацијата на дебелината спречува рано дупчење на шипката и истиснување на заптивката на маслото при тешки операции со повеќе смени.
Функционалната отпорност на гребење на прачка со хидраулични цилиндри зависи од кристалографската цврстина на депонираната хромска решетка:
За разлика од декоративниот светол хром, индустриската тврда хромирана галванизација природно развива внатрешни микропукнатини за ослободување од стрес за време на електроталожењето. Контролираните мрежи со микро пукнатини се клучни: тие ги задржуваат микроскопските фолии за масло за подмачкување кои го намалуваат триењето на заптивките без да дозволат корозивната влага да стигне до суровиот основен челик.
1. Формулација на реагенс: Подгответе раствор од 10 g/L калиум ферицијанид (K3[Fe(CN)6]) и 20 g/L натриум хлорид (NaCl) растворен во дестилирана вода.
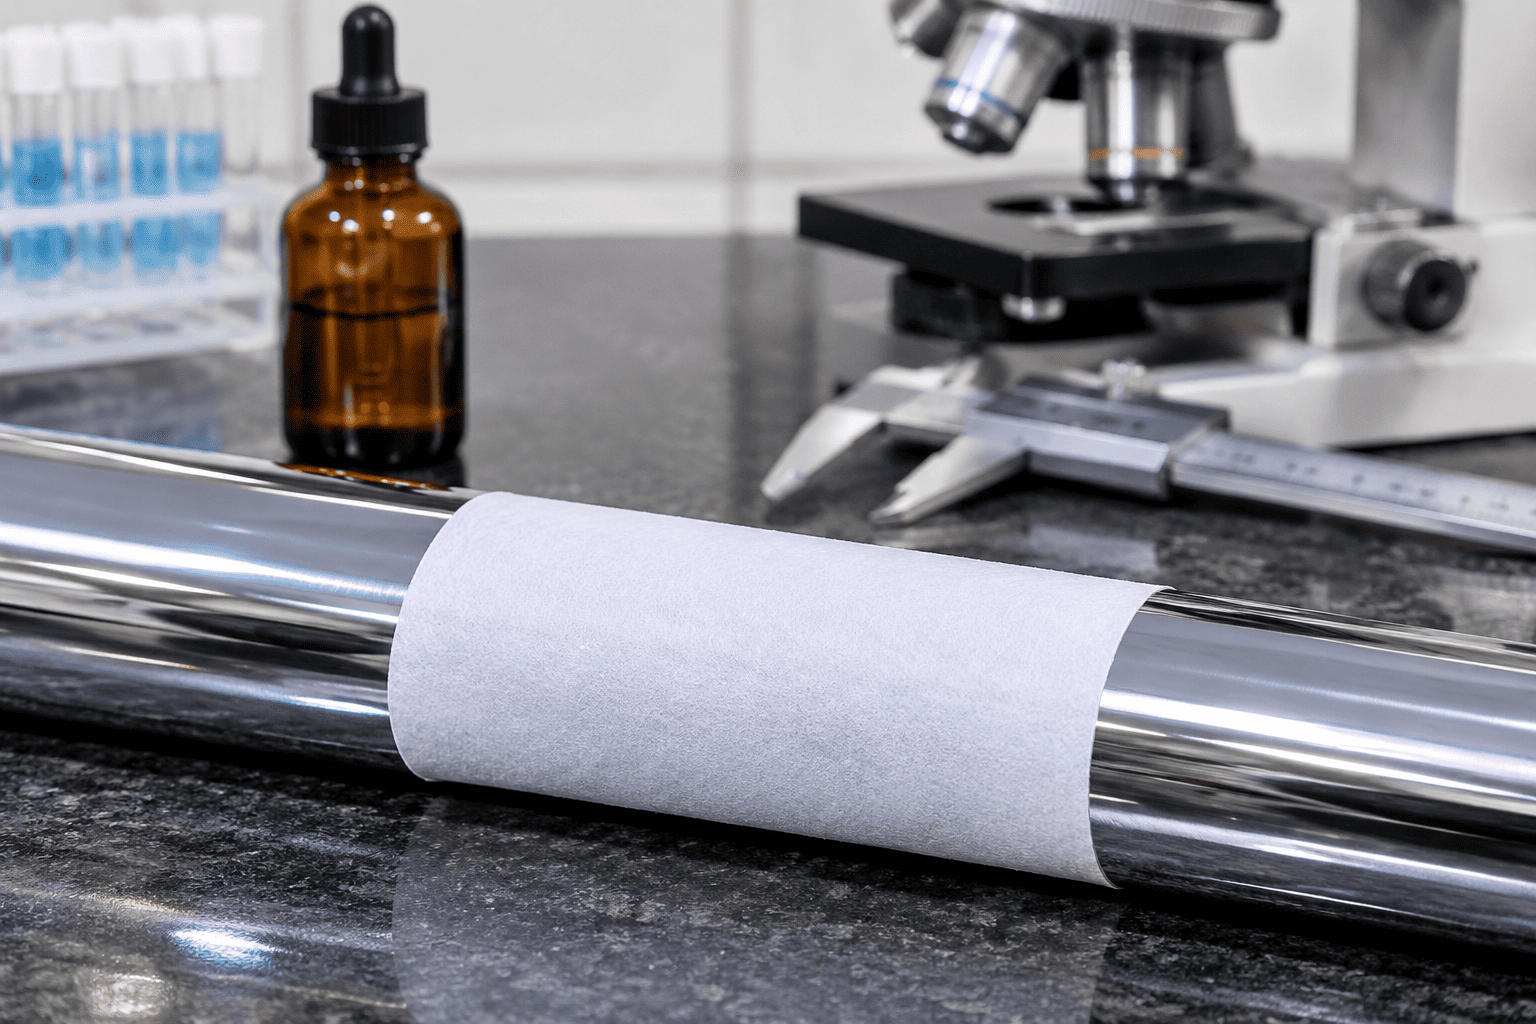
2. Примена: Нанесете впивачка филтер-хартија заситена со реагенсот директно на исчистената, обезмастена површина на хромирана прачка 10 минути.
3. Хемија на реакции: Ако пора или пукнатина се протега целосно надолу до основата на црниот челик, јоните на железо се раствораат и реагираат за да формираат карактеристичниПруски сини дамки (Fe4[Fe(CN)6]3):
4. Праг на прифаќање: Според стандардите за квалитет на цврсти хромирани клипни шипки за хидраулични цилиндри, дозволени се нула сини дамки на 100 cm² за прачки на хидраулични цилиндри од прва класа.
Под оптичка металографска проверка (200×зголемување со хлороводородна киселина), прачките со висока издржливост мора да покажат 400 до 600 микропукнатини на линеарен сантиметар. Затворената мрежа без пукнатини ја спречува миграцијата на влагата додека го одржува граничното подмачкување за полиуретанските заптивки со U-чаши.
Коморите за забрзана корозија симулираат години на сурова крајбрежна, хемикалија за одмрзнување и изложеност на агрегатен каменолом во контролирана лабораториска средина:
Почитувањето на овие стандарди за квалитет на цврсти хромирани клипни шипки за хидраулични цилиндри осигурува дека цилиндрите за флуидна моќност распоредени во груби средини за солење на патишта, земјоделски ѓубрива и крајбрежни бродоградилишта работат без корозивни јами за уништување заптивки.
| Метролошка димензија | Стандарден услов за квалитет | Стандард за верификација | Режимот на неуспех е спречен |
|---|---|---|---|
| Дебелина на слојот на позлата | ≥25μm (стандарден) / ≥40–50μm (тешки) | ISO 2178 Магнетна индукција | Предвремено абење и изложеност на основен челик |
| Микротврдост на Викерс | 850 до 1.050 HV0.1 (65 до 70 HRC) | ISO 4516 / ASTM E384 | Гребење и бодување од ронки и песок во воздухот |
| Густина на микро пукнатини | 400 до 600 пукнатини/см (не-преку мрежа) | Металуршки Еч @200× | Гладување на маслениот филм или длабоко истекување на влага |
| Верификација на порозност | Тест за филтер со нула сини точки на 100 cm2 | Фероксилен реагенс (ASTM B571) | Галванска 'рѓа на дупка и подземни меури |
| Неутрален спреј за сол (NSS) | 500 до 1.000+ часа (оцена 10) | ASTM B117 / ISO 9227 | Еколошка пробивање на 'рѓа на изложените паркирани прачки |
| Површинска завршница (Ra) | Ra=0,10 до 0,20μm (Rmr>50%) | ISO 4287 профилометар за пенкало | Абразија на усните на заптивката на прачка и динамично истекување на хидраулично масло |
| Дијаметрален исцедок | ≤0,15 mm на 1.000 mm должина на прачка | Индикатор за бирање на V-блоковите | Врзување на черупката на жлездата на цилиндрите и овализација на заптивката |
Спроведувањето на овие сеопфатни стандарди за квалитет на цврсти хромирани клипни шипки за хидраулични цилиндри гарантира дека производителите на хидраулична опрема испорачуваат линеарни активатори без протекување и долг век на траење на светските индустриски и мобилни пазари на машини.
За техничка документација, сертификати за тестирање на материјали (EN 10204 3.1) и прилагодени спецификации за шипки за цилиндри OEM,контактирајте со HCIC квалитетно инженерство на "info@jnhcic.com".