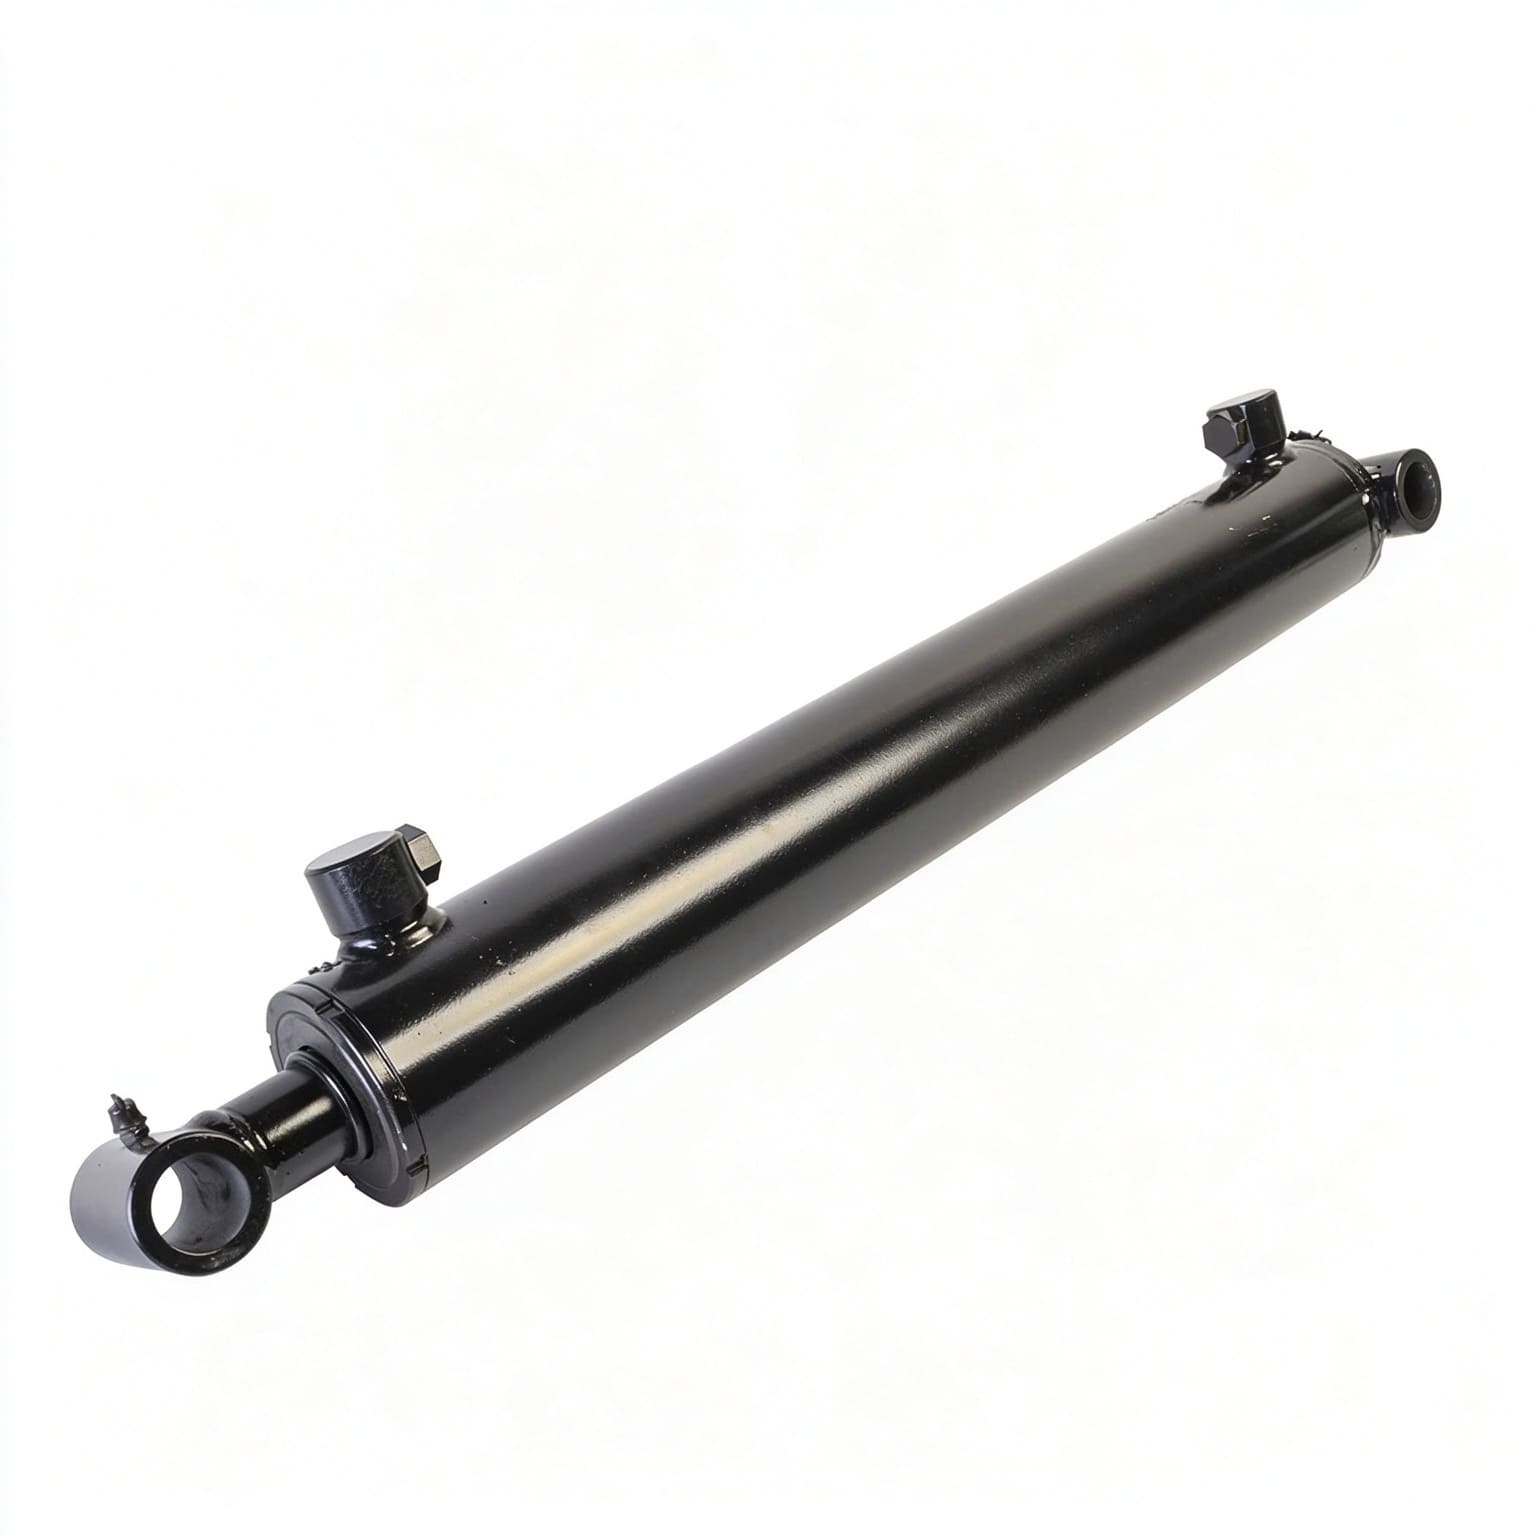
За производителите на комерцијални машини и операторите на хидраулична флота, неиспитаниот цилиндар е сериозна одговорност. Микроскопската порозност на леење во челичните краеви капачиња, нецелосната фузија на коренот во заварените споеви на бурето или малите заптивки на усните за време на фабричкото склопување не може да се детектираат при статички прегледи на нулти притисок.
Кога ќе се инсталира на мобилен багер од 30 тони или на индустриска преса за обликување од 350 бари, непроверениот цилиндар подложен на врвни скокови на динамички притисок ќе претрпи катастрофално кинење на шевот на цевката, соголување на конецот на жлездата на шипката или насилно издувување на надворешната течност.
Извршување на астандардизиран хидрауличен цилиндарПостапката за тестирање на хидростатско докажување под контролирани фабрички услови го потврдува структурниот интегритет пред испораката. Со притискање на комората за течност до 1,5 пати повеќе од номиналниот работен притисок (150% оцена за доказ), инженерите за квалитет потврдуваат три основни линии за кои не може да се преговара:
1. Маргина на принос на материјалот:Потврдува дека бурињата од легиран челик, фалсификуваните завршни капачиња и монтажните кливис завари не доживуваат трајна пластична деформација.
2. Динамичко запечатување на жлездата:Потврдува дека примарните U-чаши, тефлонските чекори и PEEK прстените против истиснување позитивно се запечатуваат без истиснување на јазот при зголемени притисоци.
3. Интегритет на внатрешен бајпас на клипот: Потврдува нулта вкрстена бајпас на течност помеѓу капачето и коморите на шипката при целосно механичко оптоварување.
| Ставка | Спецификација |
|---|---|
| Стандарден | ISO 10100 Хидростатско испитување на плико со притисок |
| Номинален работен притисок | 25,0 MPa (250 бари / 3.625 PSI) |
| Потребно за мултипликатор | 1,5x Потребно доказ за мултипликатор |
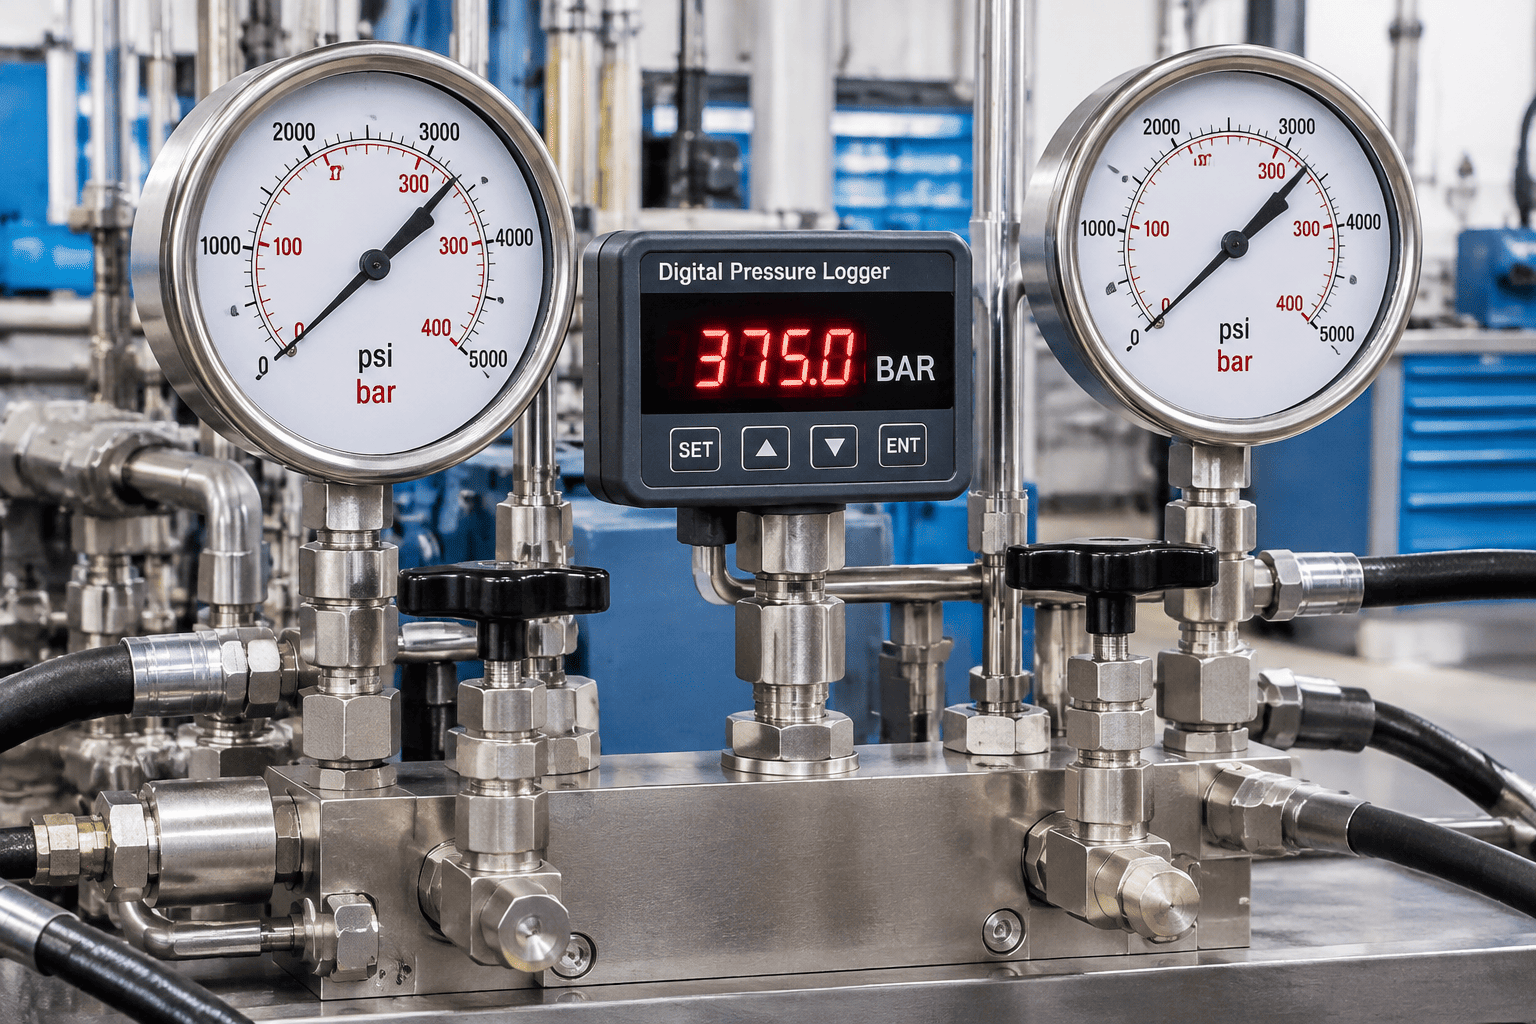
| Фабрички хидростатички доказ тест | 37,5 MPa (375 бари) |
| Време на одржување | Мин. 10–15 минути цврсто престојување |
| Ограничување на распаѓањето на дигиталниот притисок | < 0,05 бари (нула пад) |
Меѓународните протоколи за квалитет на енергија од течноста воспоставуваат строги времиња на задржување и прагови на прифаќање за нови и обновени цилиндри:
| Стандард за тестирање | Стандарден опсег | Задолжителен доказ сооднос на притисок | Минимално време на задржување | Дозволено надворешно истекување |
|---|---|---|---|---|
| ISO 10100:2020 | Моќност на хидраулична течност — Цилиндри — Тестови за прифаќање | 1,5× Номинален работен притисок | 10 до 15 минути | Нула капки (0 ml/min) |
| NFPA/T2.6.1 R2 | Стандард за тестирање за задржување на притисокот на моќноста на течноста | 1,5× до 2,0× Работен притисок | Минимум 10 минути | Нулта структурна дисторзија |
| DIN 24554 | Хидраулични цилиндри од компактна серија од 160 бари | 1,5× номинален притисок (240 бари) | 5 до 10 минути | Нула плачење на жлездата |
| EN ISO 4413 | Општи правила и безбедносни барања за системи | 2,5× Основна линија на фактор на безбедност при пукање | Целосен функционален тест за мозочен удар | Целосно ограничување на притисокот |
Техничарите за обезбедување квалитет треба да го извршатхидрауличен цилиндарПроцедура за тестирање на хидростатички доказ користејќи го овој работен тек на работилницата во 5 фази:
| Фаза | Тест ставка | Параметар |
|---|---|---|
| 1 | Прочистување на воздухот со низок притисок | < 1,0 MPa |
| 2 | Велосипедизам со целосен удар | 3 циклуси @ номинален тек |
| 3 | Cap-End Proof Hold | 1,5x Притисок за 10 мин |
| 4 | Род-Крај Доказ Држете | 1,5x Притисок за 10 мин |
| 5 | Ревизија на распаѓање на притисокот на дигиталниот трансдуцер | — |
Заробениот воздух во цилиндарот делува како пневматска пружина, складирајќи опасна компримирана енергија и искривувајќи ги отчитувањата на трансдукторот на притисок.
Монтирајте го цилиндерот хоризонтално на тест креветот со портите за масло свртени нагоре.
Циркулирајте ја чистата минерална течност ISO VG 46 низ двете порти при низок притисок (< 1,0 MPa) додека олабавувајте ги завртките за испуштање додека чистата течност без меурчиња не се исчисти постојано.
Циклирајте ја шипката на цилиндерот до целосно продолжување и целосно повлекување три пати целосно под номинален проток за да потврдите непречено усогласување на жлездата, да проверите дали има механичко врзување и да обезбедите непречено заглавување на внатрешните копја на перницата.
1. Целосно спуштете го клипот до капачето на цилиндерот.
2. Полека подигнете го притисокот користејќи пропорционална пумпа за засилување со висок притисок додека не достигнете 1,5 × номинален работен притисок (на пр. 37,5 MPa за цилиндар од 25,0 MPa).
3. Заклучете го хидрауличниот изолациски вентил и држете го статичкиот притисок минимум 10 континуирани минути.
4. Повторете ја идентичната постапка за комората за повлекување на крајот на шипката.
Поврзете дигитален трансдуктор на притисок со резолуција 0,01 бари. Во текот на прозорецот за задржување од 10 минути:
Падот на притисокот над 0,5 бари означува или термално ладење на течноста, микроскопско бајпас на заптивката или истекување на колекторот за тестирање.
Проверете ја отворената спротивна порта со оптичка чаша: нула капки бајпас на масло се дозволени според ISO 10100 Класа 1 стандарди.
Тестирањето на цилиндрите за напојување со течност на 350 до 500 бари вклучува екстремна складирана механичка енергија:
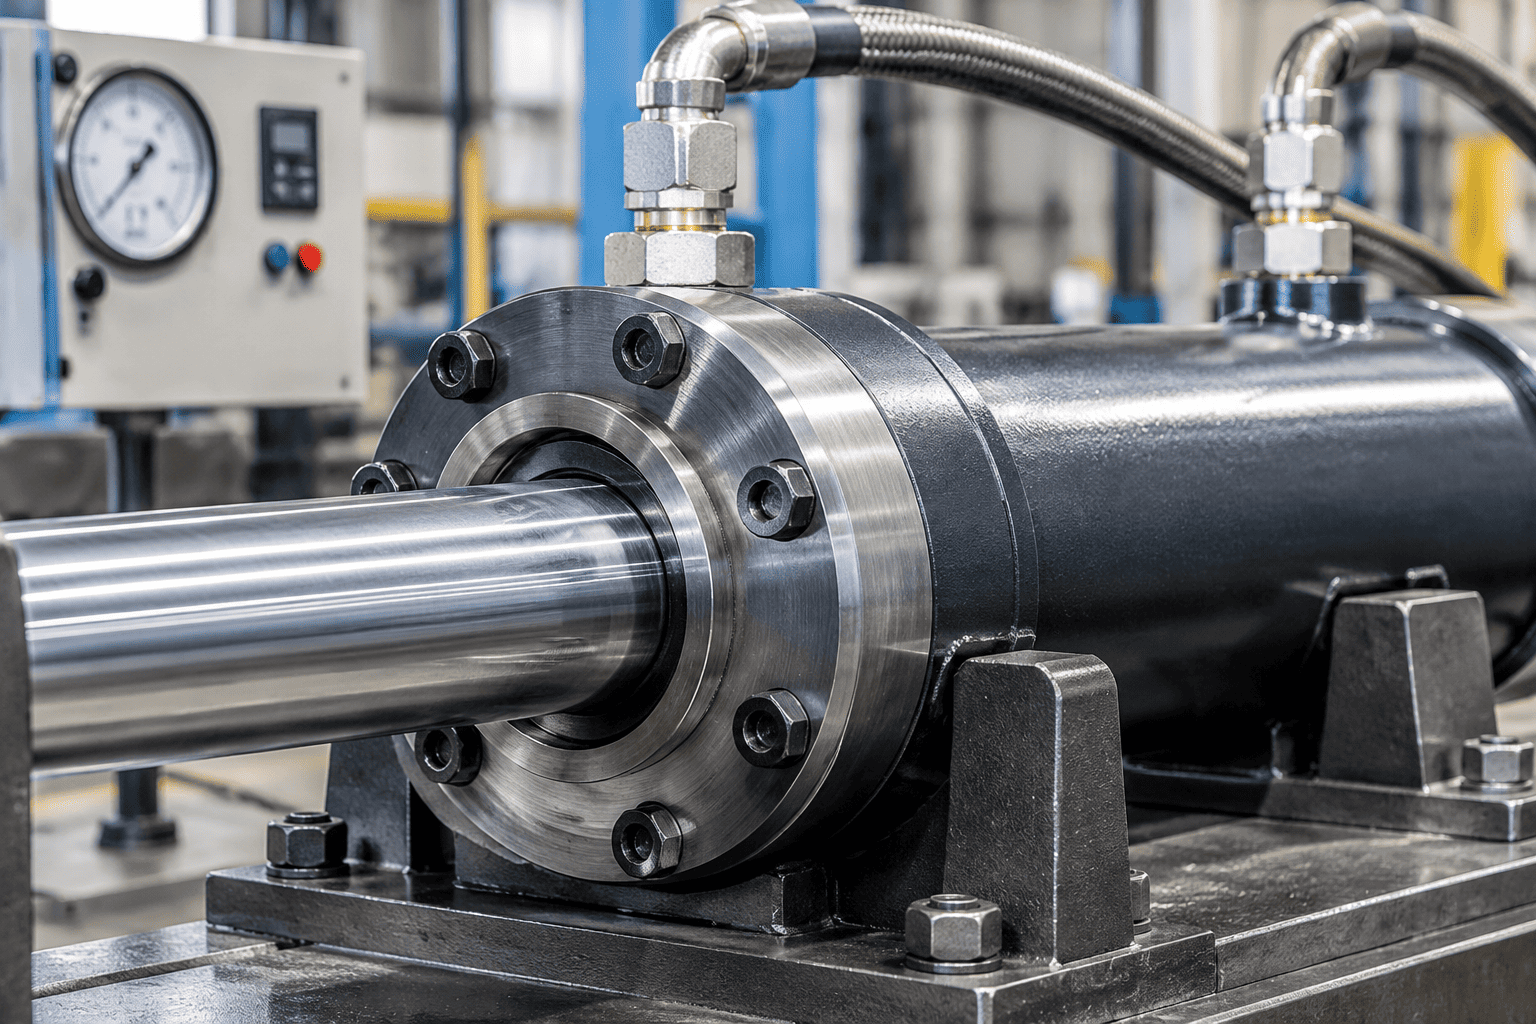
Во HCIC, ние ги елиминираме ризиците за квалитетот со тоа што го подложуваме секој прилагоден и стандарден цилиндар на ригорознихидрауличен цилиндарПостапка за тестирање на хидростатско доказ пред пакувањето:
100% сериско следење QR: Индивидуалните дигитални графикони за распаѓање на притисокот и дневниците за тестирање се ласерски врежани преку QR-кодови директно на цевката на цилиндерот.
Ревизии на сведоци од трета страна: Сертифицирани досиеја за инспекција (EN 10204 3.1) и видео тестирање во живо пред испораката достапни за европските и северноамериканските купувачи.
Обезбедување на целосен доказ за притисок: 1,5x проверката на работен притисок обезбедува перформанси со нула дефекти при тешки рударски, градежни и поморски операции.