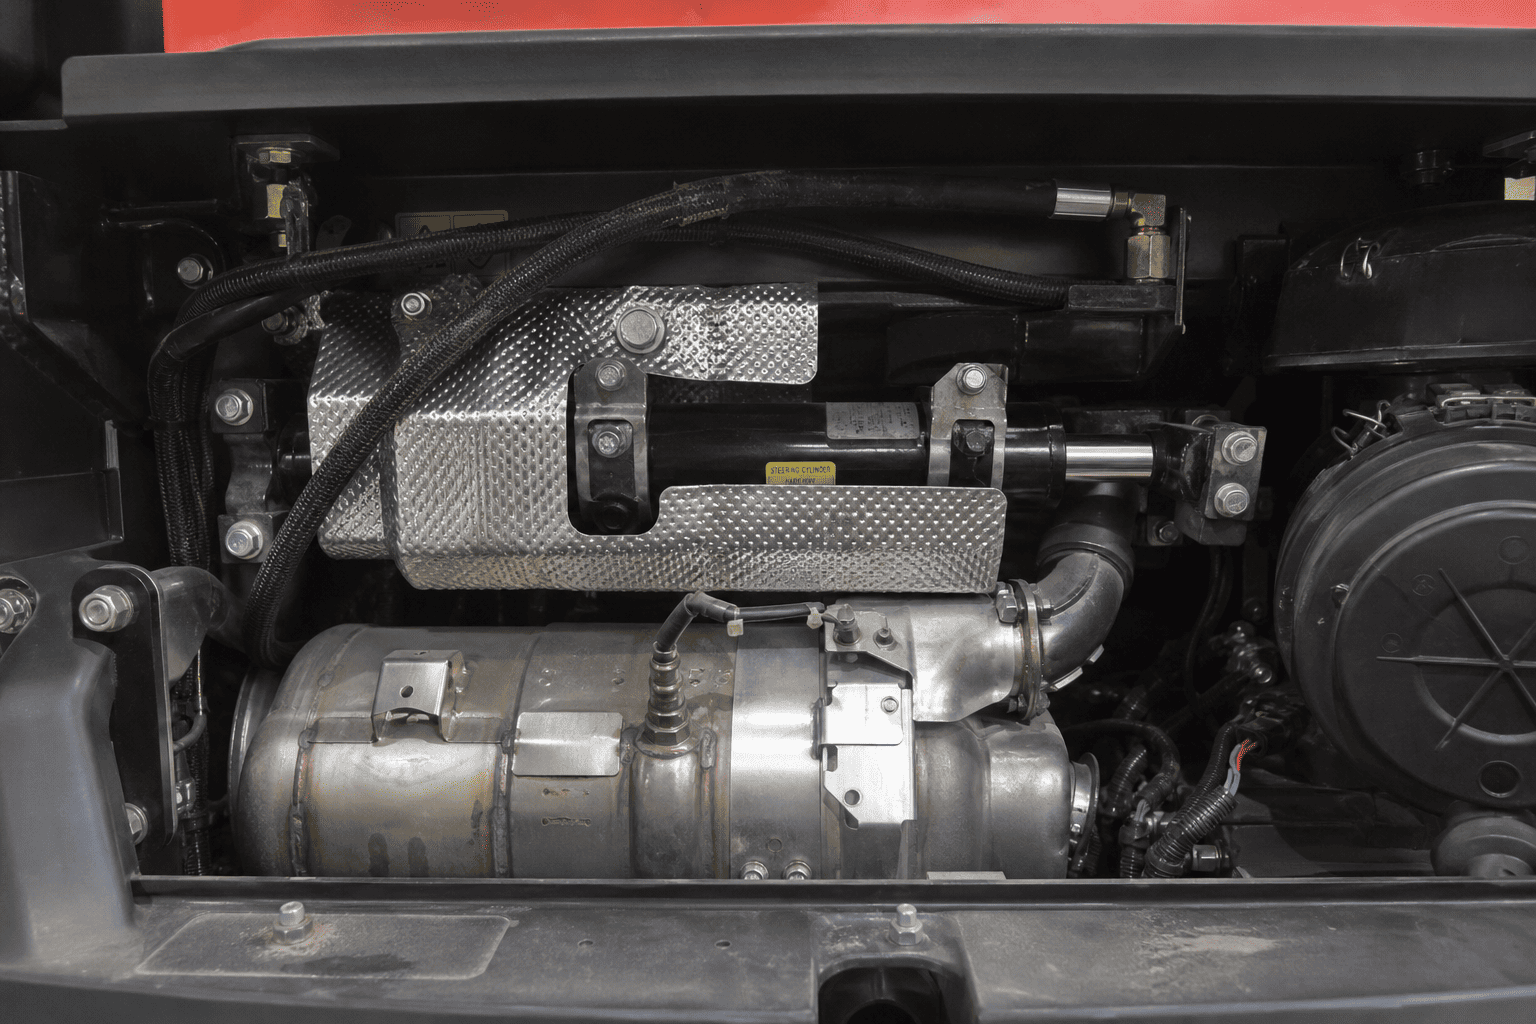
Во модерната градежна, шумарство и земјоделска механизација, глобалното усвојување на EPA Tier 4 Final и EU Stage V стандардите за емисии на дизел драматично ја промени внатрешната топлинска средина на тешката опрема:
Когастандардни хидраулични цилиндридизајнирани за благи средини со температура од 70°C работат во овие жешки куќишта, хидрауличната течност се разградува со експоненцијална брзина, а стандардните еластомерни заптивки стануваат кршливи и се распаѓаат за неколку месеци.
| Извор на топлина / чекор | Опис и резултат |
|---|---|
| Активна регенерација на канистер DPF / SCR | 600°C, конвекција на зрачна топлина во тесниот залив на моторот |
| Температура на воздухот во заливот на амбиентниот мотор | 110°C–130°C |
| Патека за пренос на топлина | Директно впивање на топлина во буре и течност во цилиндарот |
| Хидраулично масло за цилиндри | Надминува 95°C Континуирано |
| Влијание врз стандардните заптивки | Полиуретански / нитрилни заптивки се стврднуваат и екструдираат |
Хидрауличкото масло едноставно не ја губи вискозноста кога се загрева - се подложува на деструктивно хемиско распаѓање регулирано со равенката на стапката на Арениус:
1.Удвојување на стапката на оксидација:За секое зголемување од 10°C на работната температура на течноста над 60°C, стапката на оксидација на стандардното минерално хидраулично масло се удвојува.
2.Таложење на лак и тиња:Термичкото стрижење ги разбива нафтените молекули со долг ланец на испарливи киселини, полимерна тиња и тврд лак. Овој лак ги премачкува внатрешните површини на отворите на цилиндрите, зголемувајќи го отпорот на триење и заптивките на клипот.
3.Исцрпување на адитиви против абење:Цинк диалкилдитиофосфат (ZDDP) и адитиви против пена брзо се распаѓаат кога температурите на масовното масло надминуваат 85°C, оставајќи ги лизгачките површини метал-на-метал незаштитени од гадење од лепило.
| Температура на масовно масло | Исход |
|---|---|
| 60°C | Очекуван животен век на течност: ~ 4.000 до 5.000 часа (основна линија) |
| 70°C | Очекуван животен век на течност: ~ 2.000 до 2.500 часа (50% загуба) |
| 80°C | Очекуван животен век на течност: ~ 1.000 до 1.250 часа (75% загуба) |
| 90°C+ | Тежок лак, формирање на тиња и брзо пукање на заптивките |
Кога стандардните 95 Shore A полиуретански (PU) или стандардни нитрилни (NBR) заптивки се подложени на континуирани температури над 80°C, тие трпат брза физичка деградација:
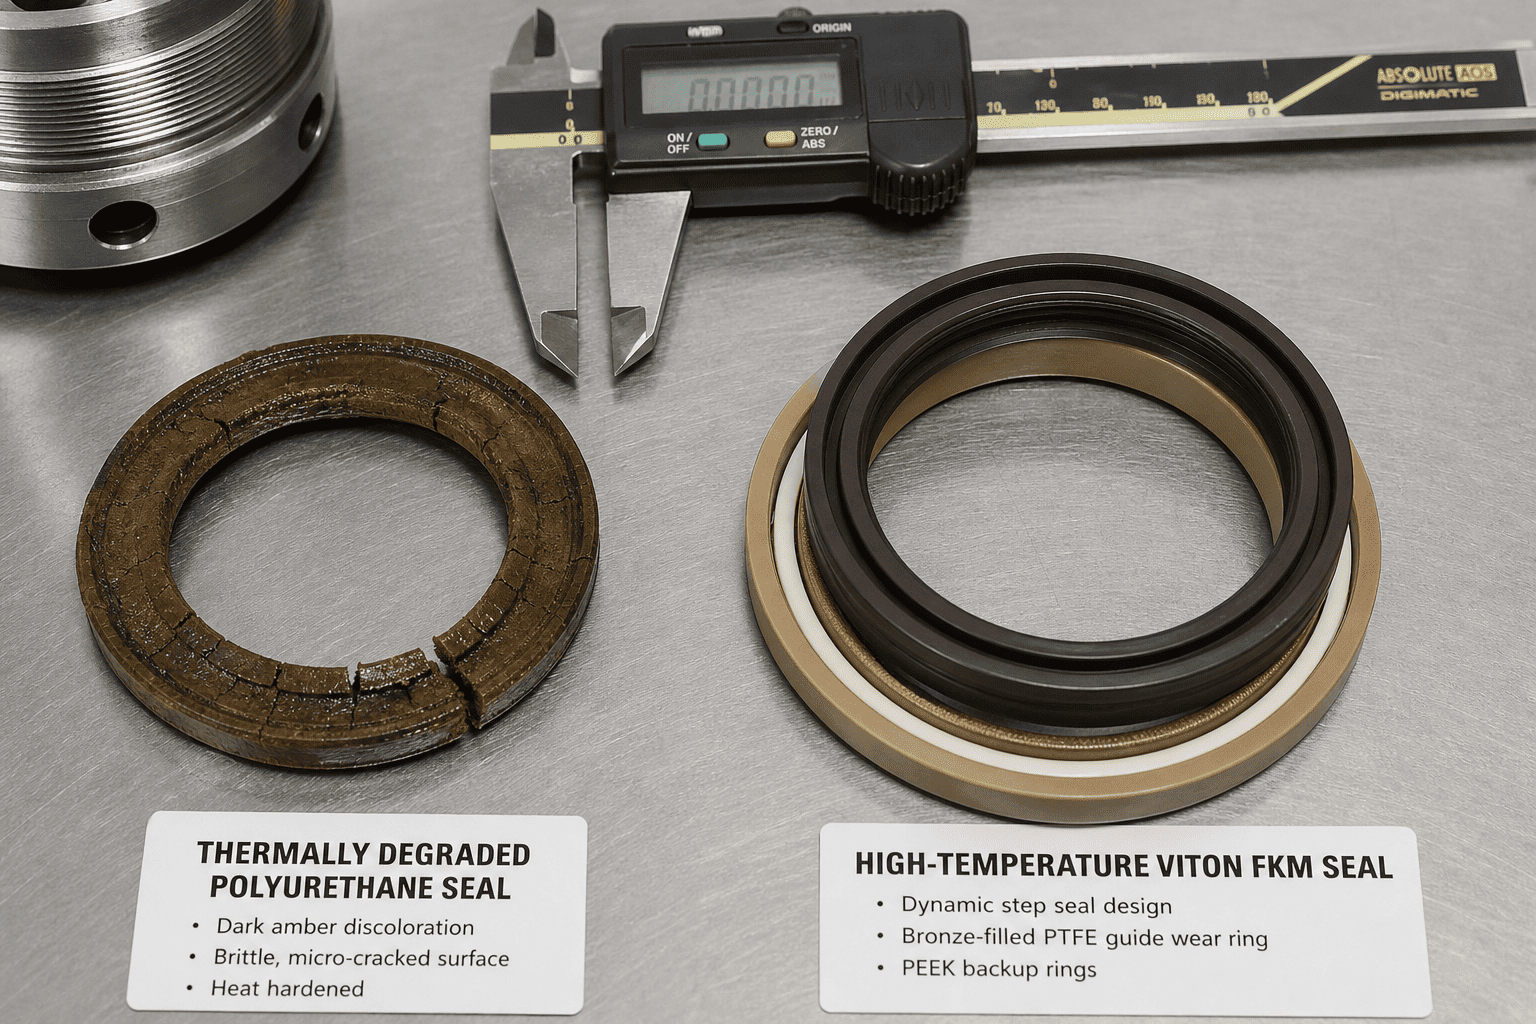
Надзорниците за одржување на флотата треба да ги проверат хидрауличните кола со висока топлина користејќи го овој практичен дијагностички протокол:
| Визуелен и физички симптом | Корен термичка причина | Препорачана корективна акција |
|---|---|---|
| Темен, изгорен мирис во хидраулична течност | Термичко распаѓање на масовното масло и трошење на адитивите | Исцедете ја течноста, систем за испирање, заменете ги филтрите, исчистете ги јадрата на ладилникот за масло |
| Стврднување слично на стакло на усна за бришачи на прачка | Екстремна зрачна топлина од блискиот DPF/издув | Надополнете го со заптивка за бришачи со висока температура FKM или HNBR |
| Застаклен кафеав лак на хромирана прачка | Полимеризиран лак за масло се пече на топол хром | Исчистете ја прачката со растворувач, проверете го протокот на поладен воздух, надградете го на синтетичко масло |
| Полета на цилиндарот само кога е ладно | Трајно губење на сетот за компресија во заптивките на клипот | Обновете го цилиндерот со напојувани бронзени-тефлонски клипни заптивки |
| Водич со клипни бендови со дупчиња или бодови | Термичко распаѓање на стандардните најлонски прстени за абење | Надградете се на фенолни композитни или бронзени водечки прстени со висока температура |
Дали изработувате компактна опрема од Ниво 4, завршна / фаза V или се справувате со повторливи дефекти на заптивките на цилиндрите кои се соседни со топли издувни гасови?
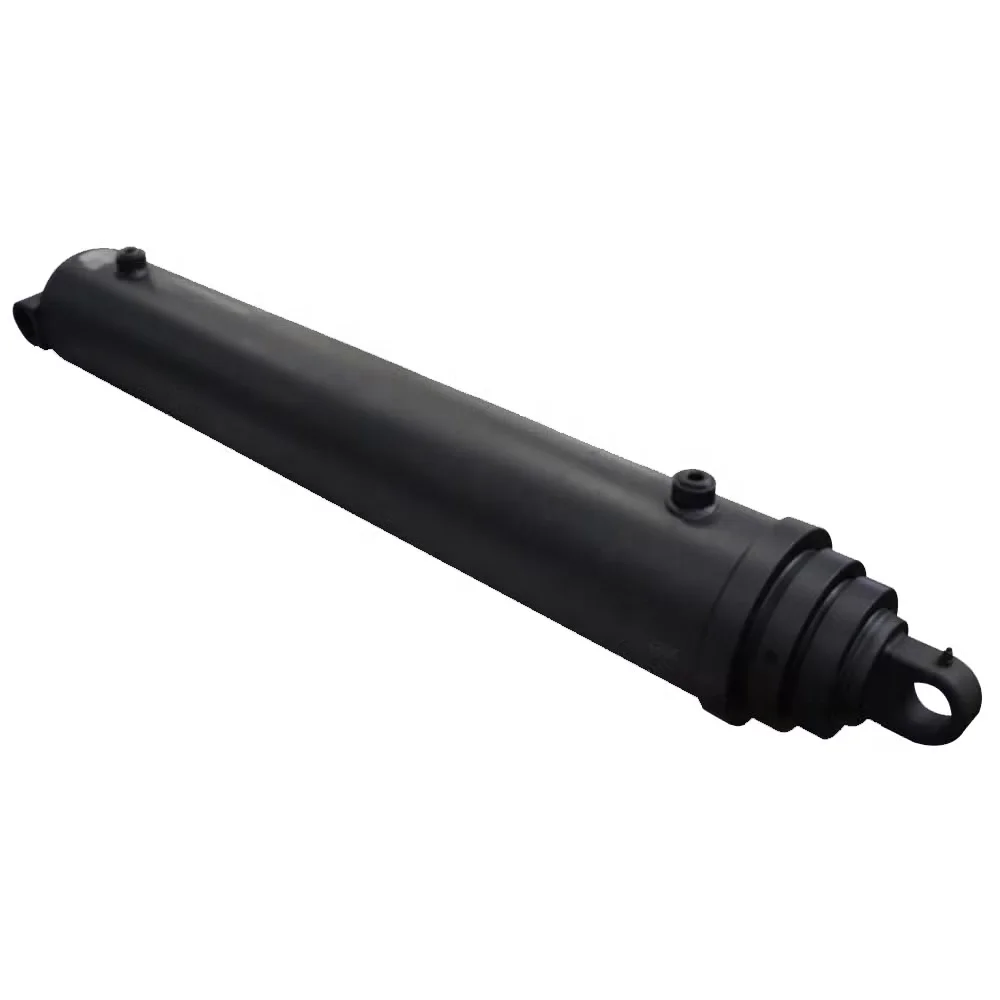
Партнер со HCIC за прилагодено дизајнирани високи температуриХидрауличен цилиндарСклопови: