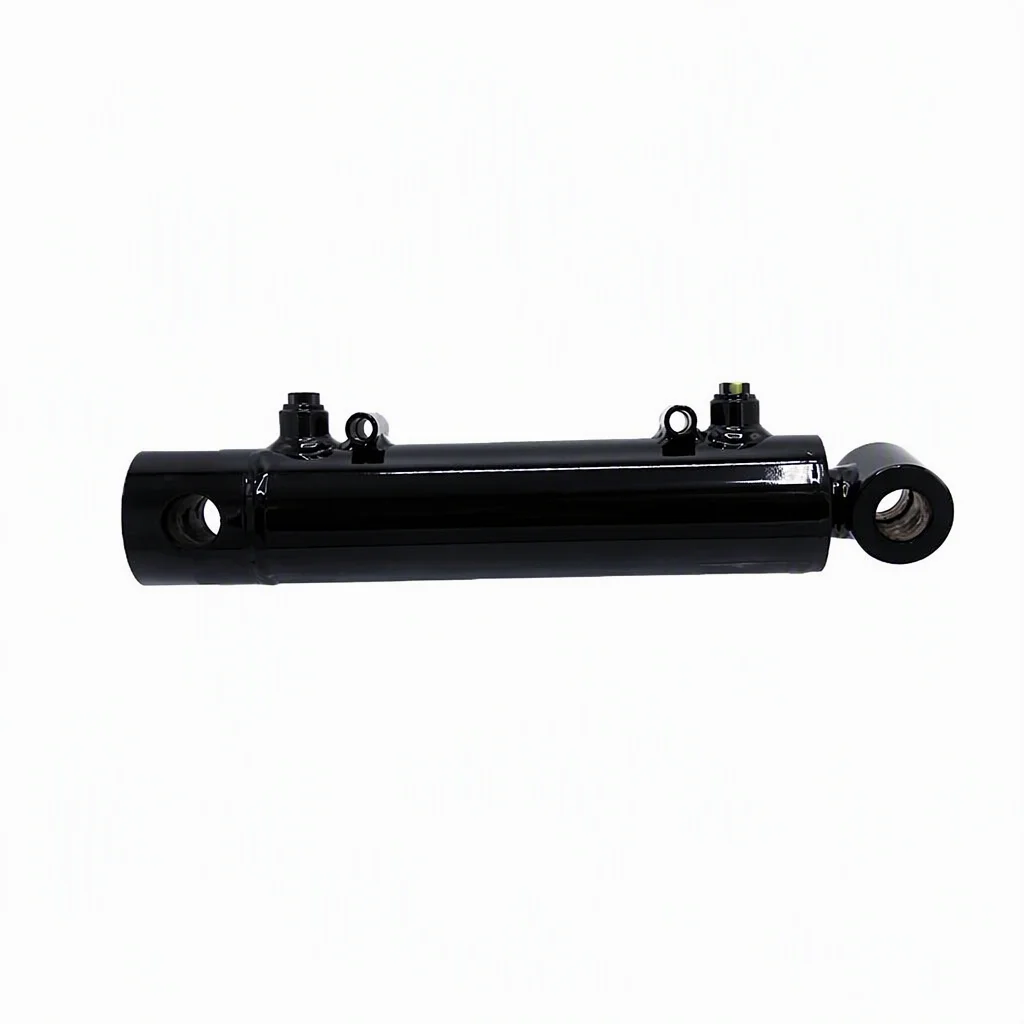
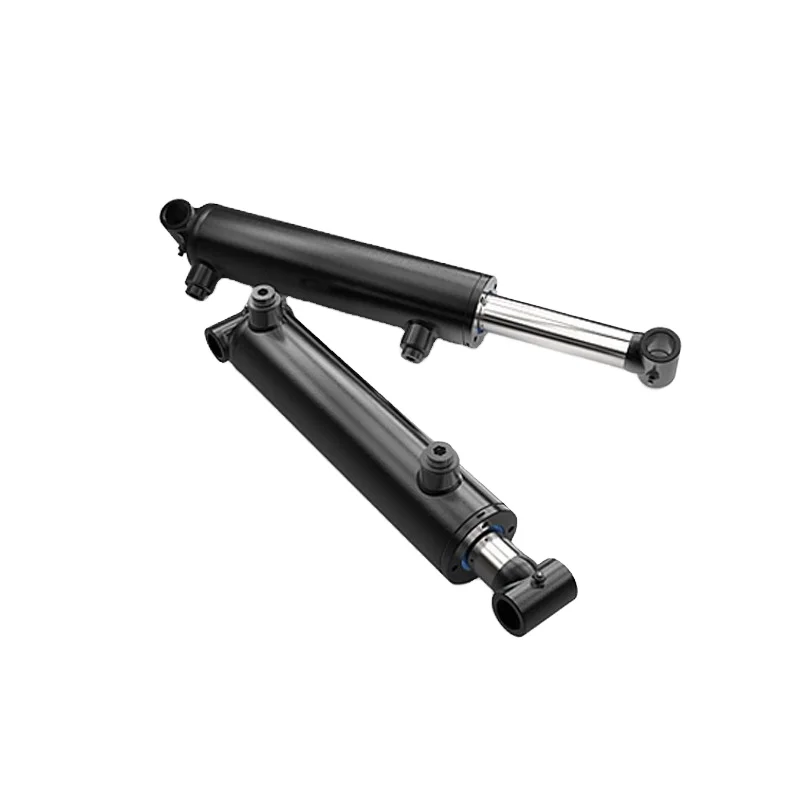
A хидрауличен цилиндарможе да развие нестабилно движење, нерамномерно оптоварување или повторено оштетување на заптивките дури и кога хидрауличкото коло изгледа нормално. Причината може да биде во хардверот за монтирање: изабена игла, зголемена дупка на клунот, лабава черупка или инсталација што повеќе не е порамнета низ целиот работен лак.
Овој водич објаснува како тимовите за одржување и купувачите на OEM можат да ги проверат точките за монтирање на цилиндерот пред да нарачаат комплет за поправка или цилиндар за замена. Фокусот е механичката врска помеѓу цилиндерот и машината, а не општа дијагноза на хидрауличен притисок или проток.
Цилиндарот не работи изолирано. Нејзината шипка и буре се поврзани со машината преку иглички, штипки, навртки, шипки, држачи или други карактеристики за монтирање. Овие делови ја пренесуваат работната сила додека му дозволуваат на цилиндерот да се движи низ дизајнираниот лак.
Кога ќе се истроши врската, цилиндерот може повеќе да не остане на предвидената централна линија. Машината потоа може да постави дополнително движење и контакт на шипката, жлездата, водилката, цевката или држачот за монтирање. Ново заптивка или нов цилиндар може да не го реши проблемот ако истрошената врска на машината остане во функција.
Паркеровиот безбедносен водич за цилиндрите наведува дека шипката и нејзината компонента на машината за парење треба да се проверат за правилно усогласување и во издолжената и во повлечената положба. Исто така, препорачува цилиндрите монтирани на clevis да се вртат на двата краја со централните линии на игличките паралелни и цилиндерот да се проверува низ работниот лак за пречки. Тоа се принципи за инсталација и безбедност; крајните граници мора да доаѓаат од производителот на цилиндерот и машината.
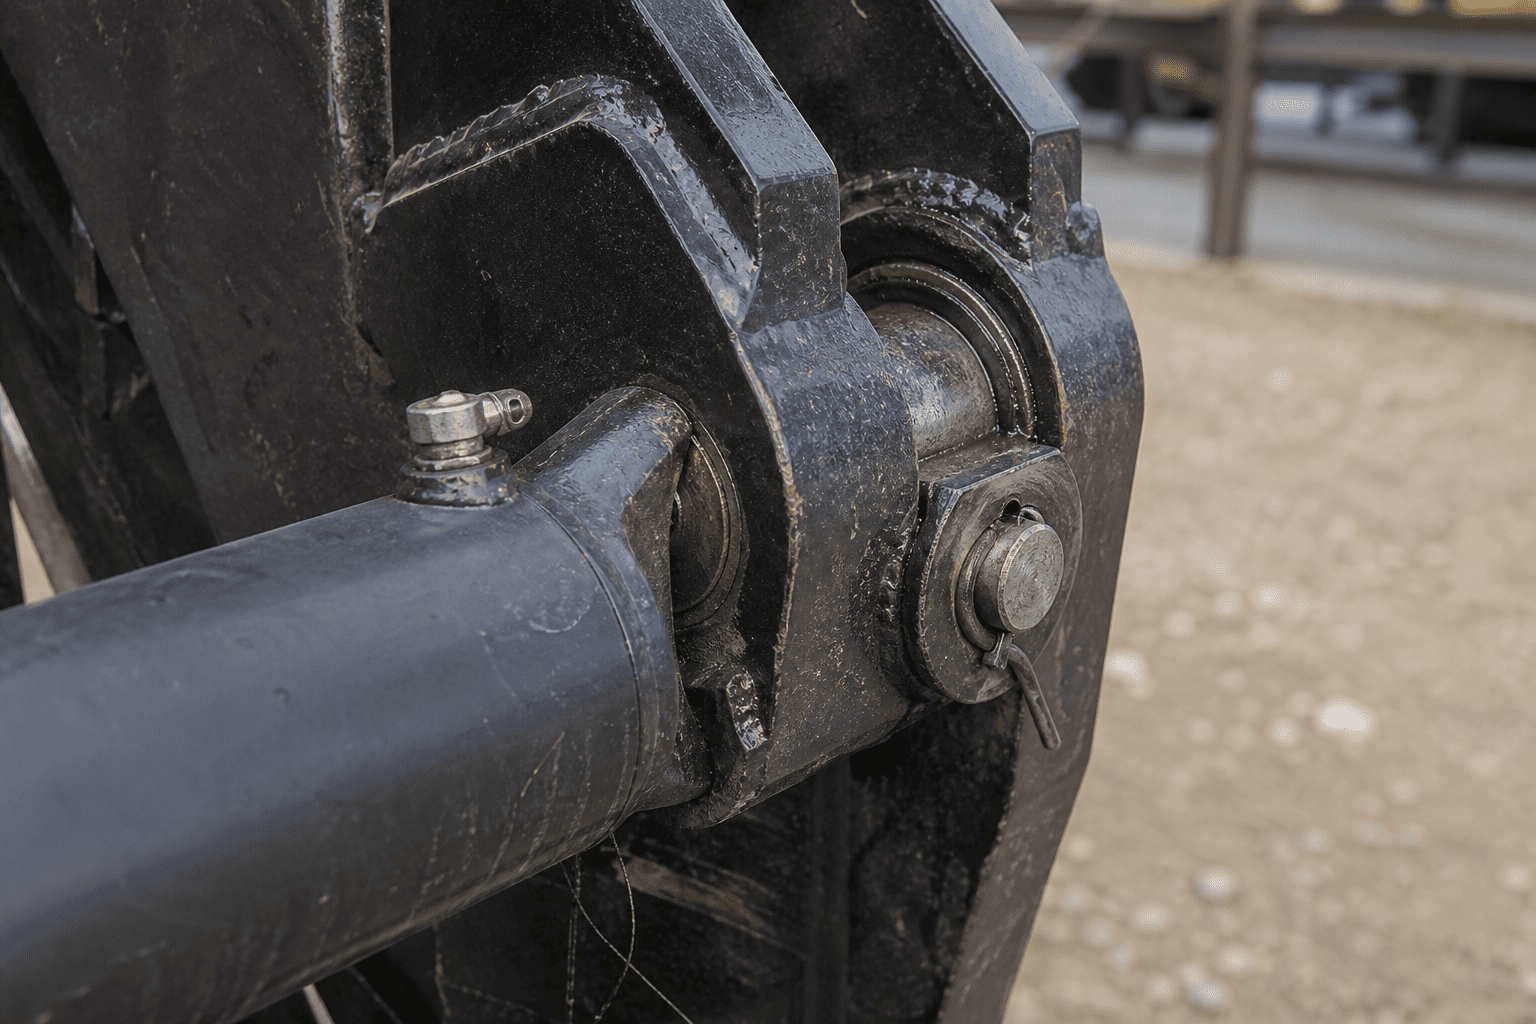
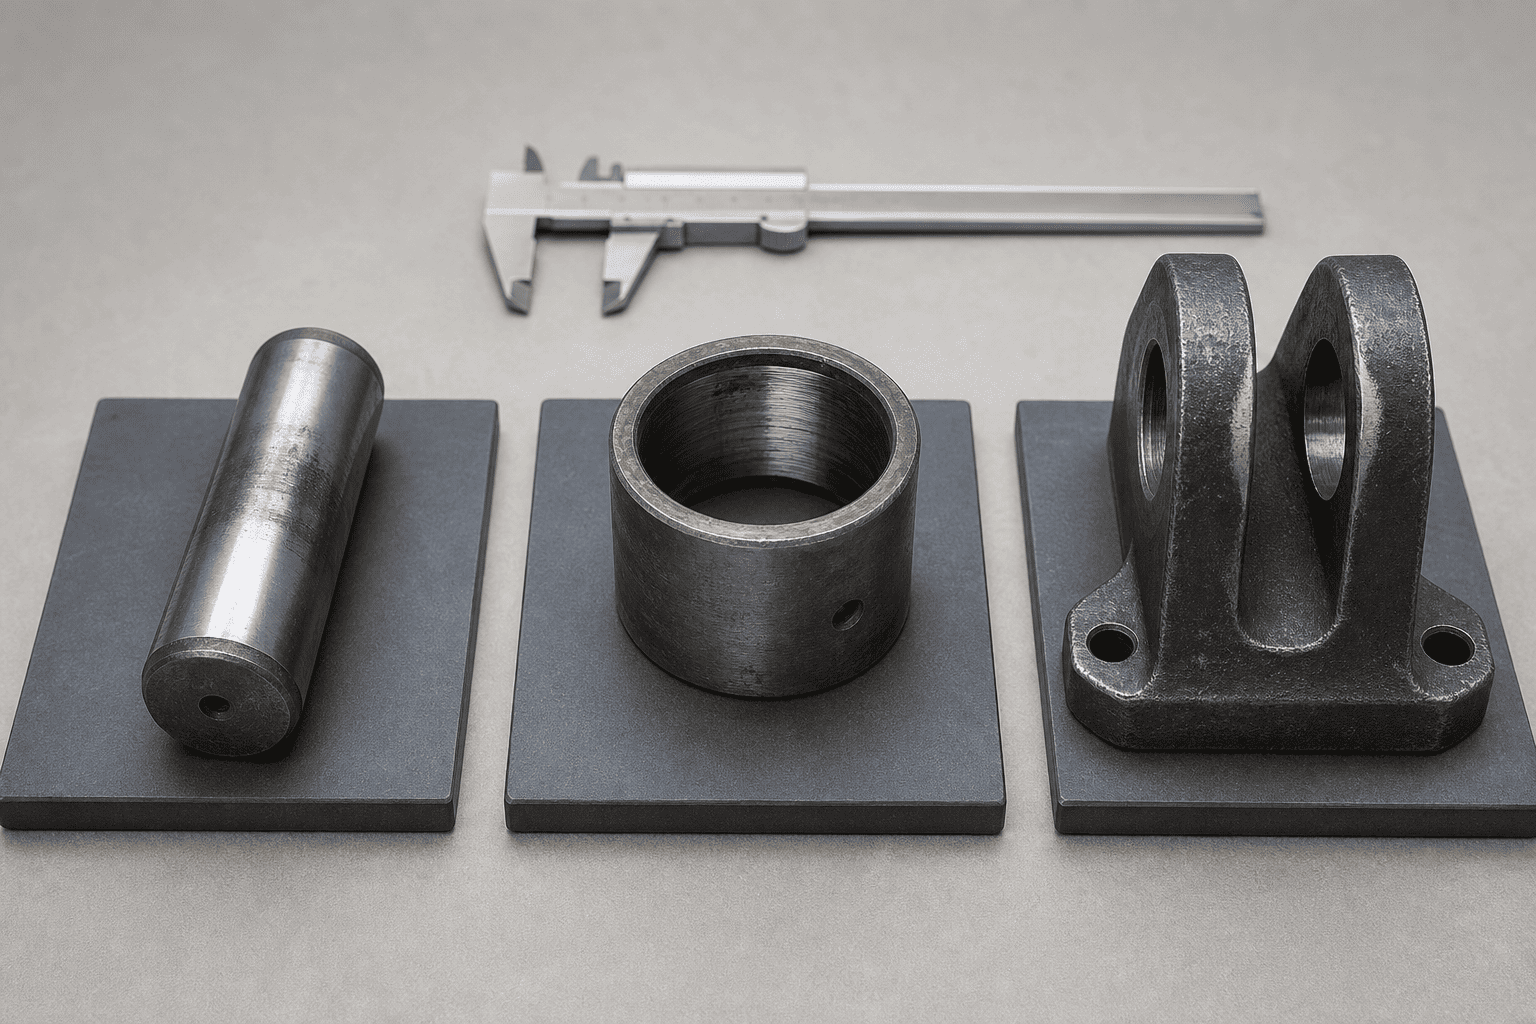
Проверете ја иглата за дупчење, жлебови, корозија, рамни точки и лента за абење концентрирана на едната страна. Иглата што повеќе нема тркалезна, стабилна површина на лежиштето може да дозволи окото на цилиндерот да се движи пред да реагира членот на машината.
Не судете ја иглата само според тоа дали сè уште може да се отстрани. Иглата може да остане на место додека нејзината работна површина, функцијата за задржување или вклопувањето со черупката веќе се влошени.
Чаршијата може да се истроши внатре, да се олабави во куќиштето или да се оштети за време на инсталацијата. Проверете дали има движење помеѓу черупката и алката или држачот на цилиндерот, а не само движењето помеѓу иглата и черупката.
Ако черупката е тип без одржување, следете ги упатствата за инсталација на производителот на опремата. Не додавајте маснотии или менувајте ја површинската обработка освен ако наведениот дизајн не го дозволува тоа.
Окото на цилиндерот или клусот може да се зголеми, заостре или овално по продолжено движење со лабава игла. Ова често се нарекува дупка во облик на јајце. Заменувањето само на иглата може привремено да ја намали видливата репродукција додека патеката на товарот ќе биде погрешно усогласена.
Измерете ја дупката во повеќе од една насока и на повеќе од една локација. Визуелната тркалезна форма не е доволен доказ за критична одлука за поправка.
Недостасува мијалник, лабав држач, оштетен прицврстувачки прстен, истрошена плоча за чување или искривен држач може да дозволи иглата да оди настрана. Проверете го целосниот распоред на задржување и состојбата на страните на држачот што ја контролираат страничната положба.
Цилиндарот за замена не треба да се вградува во држач што не може да ја држи иглата во нејзината дизајнирана положба.
Следната низа е водич за теренско планирање. Приоритет имаат процедурите за заклучување, блокирање и складирана енергија на производителот на машини.
Изолирајте ја хидрауличната енергија, прицврстете ја подигната или обесена конструкција со соодветна механичка потпора и спречете неочекувано движење. Хидрауличниот цилиндар не смее да се третира како единствена потпора за подигнат товар за време на проверката.
Пред расклопување, забележете кога ќе се појави проблемот:
Симптомот помага да се оддели проблемот со монтирањето од проблемот со чисто хидраулична контрола, иако не го заменува мерењето.
Побарајте поместени држачи, полирани контактни ленти, траги од нервоза, прашина од 'рѓа, испукани завари, движење на држачот и игла што повеќе не е центриран. Обележете ја релативната положба на иглата, мијалникот и држачот ако постои сомневање за движење.
Не користете со прст за да ја проверите точката на штипкање или да ги ставате рацете помеѓу окото на цилиндарот и клисусот.
Откако ќе се прицврсти машината, извадете ја иглата според постапката на опремата. Исчистете ја иглата, черупката, окото на цилиндерот и површините на држачот со метод компатибилен со компонентите на материјалите и правилата на локацијата.
Чувајте ги отстранетите делови заедно и идентификувајте ја нивната оригинална локација. Игла од едниот крај на цилиндерот не треба да се меша со игла од друга позиција пред да се комплетираат записите за проверка.
Запишете го номиналниот дијаметар на игличката, вистинскиот дијаметар на игличката на неколку точки, внатрешниот дијаметар на черупката, надворешниот дијаметар на черупката каде што е релевантно, и состојбата на окото на цилиндерот и дупката на клусот.
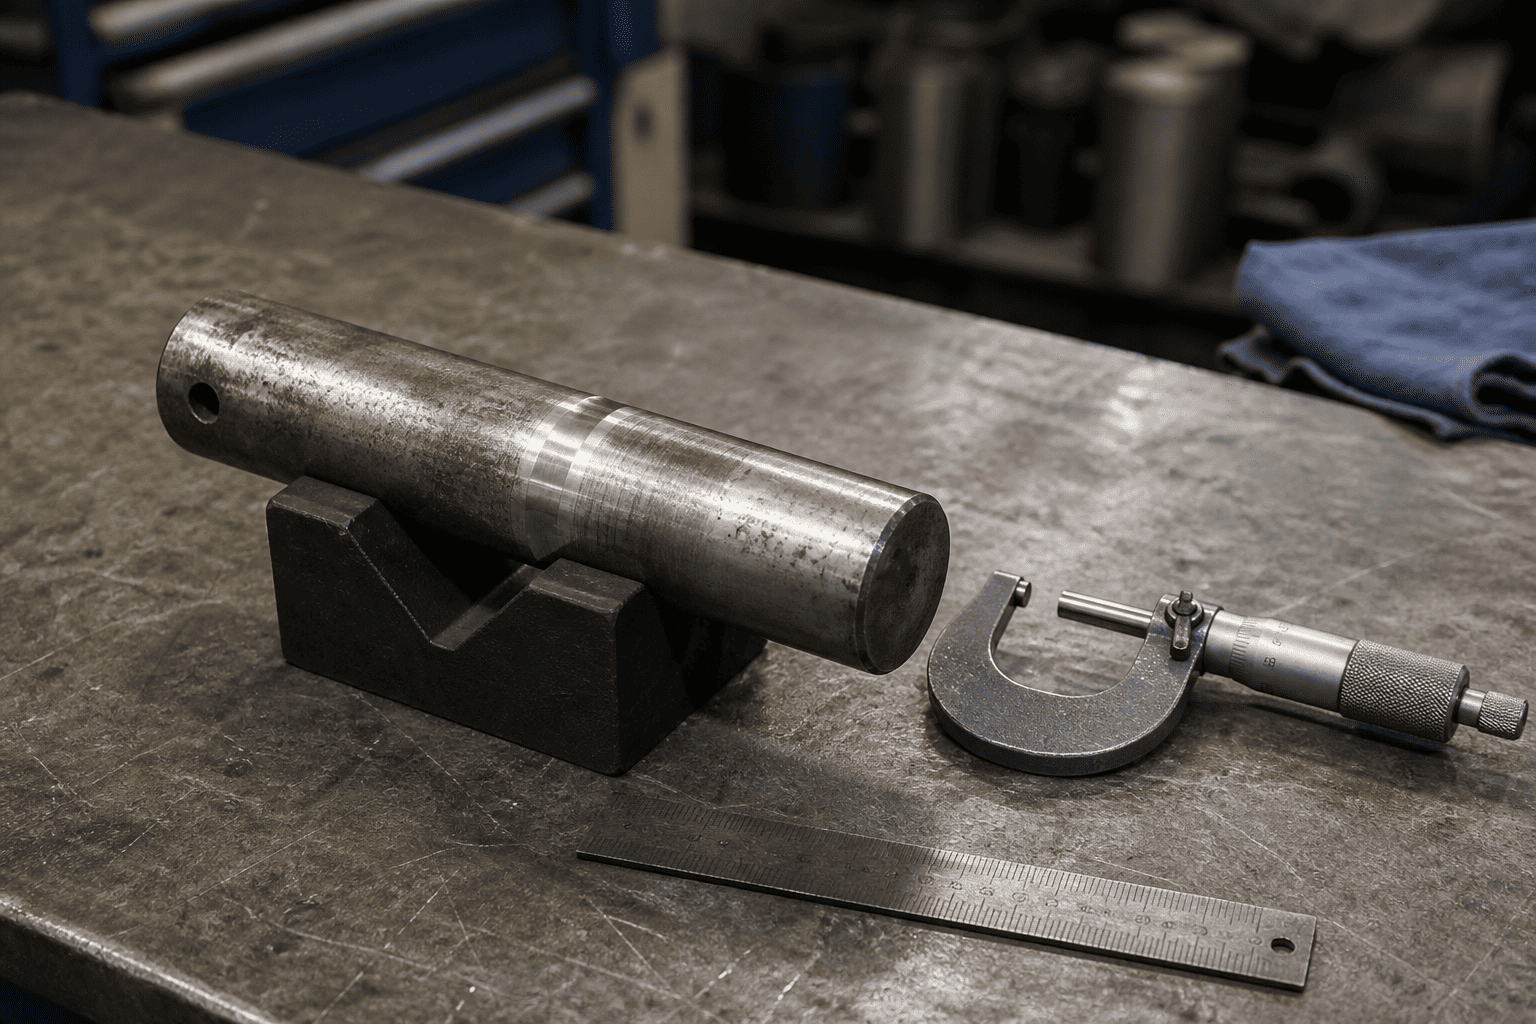
Проверете и:
Не измислувајте универзална граница на абење. Користете го цртежот на опремата, спецификациите на производителот на цилиндрите или одобрениот стандард за поправка за конечната одлука за прифаќање/одбивање.
Повторно проверете ја геометријата на машината на повлечените и продолжените позиции или на вистинските крајни позиции дозволени со процедурата за безбедно одржување. Цилиндерот не треба да се присилува во позиција со влечење, љубопитство или притискање.
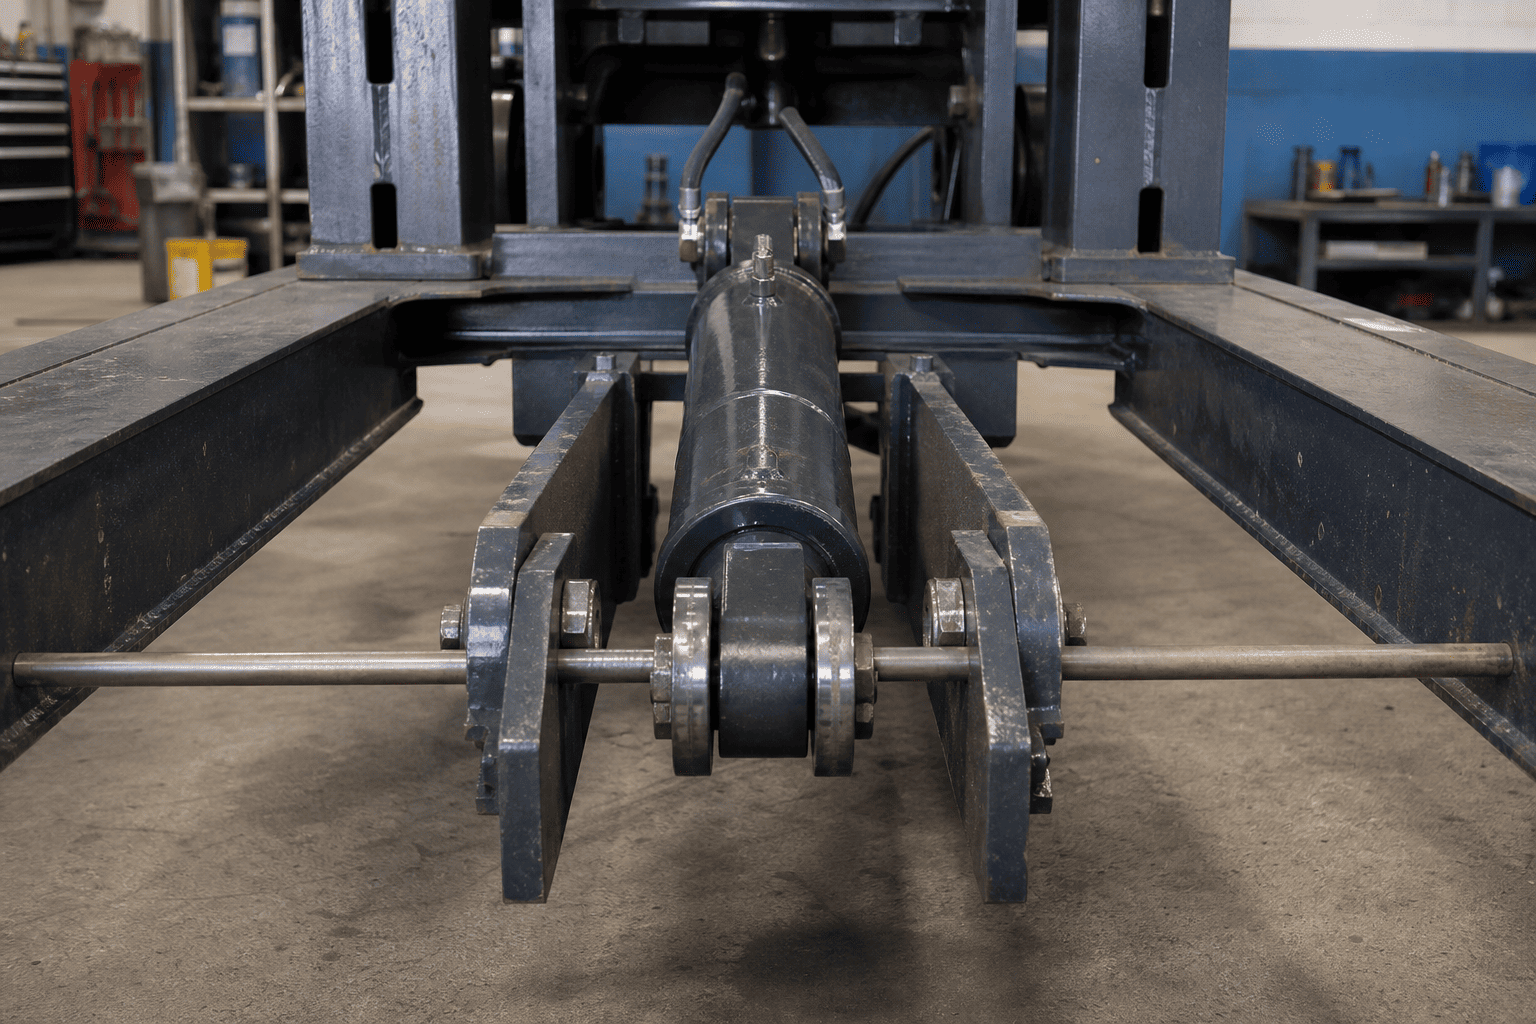
Потврдете дека двете централни линии на иглата за монтирање остануваат паралелни онаму каде што дизајнот за монтирање бара паралелно вртење. Проверете дали има контакт со загради, штитници, црева, членови на рамката и други подвижни делови.
| # | Набљудување | Веројатна причина / индикација |
|---|---|---|
| 1 | Иглата има полирана лента од едната страна | Нерамномерен контакт, промена на порамнувањето или движење на заградата |
| 2 | Пинот е помал во работната зона | Абење на пиновите, несоодветно задржување или движење под оптоварување |
| 3 | Бушот се ротира во своето куќиште | Лабаво вклопување, оштетено куќиште или неправилна инсталација |
| 4 | Дупката на Клевис е овална или заострена | Продолжете со работа со клиренс или лабава игла |
| 5 | Присутна е 'рѓа прашина или фини метални остатоци | Вознемирување, корозија, недоволна заштита или релативно движење |
| 6 | Држачот е свиткан или постојано се олабавува | Одење со иглички, движење на заградата или неправилен распоред на задржување |
| 7 | Водичот или жлездата на шипката покажува еднострано абење | Проверете го усогласувањето на машината и геометријата на монтирањето пред да ги замените заптивките |
| 8 | Абењето се појавува само блиску до едниот крај на мозочниот удар | Геометрија на крајната позиција, пречки или менување на патеката на оптоварување |
Овие набљудувања се појдовни точки за проверка, а не автоматски дијагнози. Истрошениот игла може да биде последица на поголем проблем со усогласувањето, а не на оригиналната причина.
Поправка само со иглички може да биде соодветна кога иглата е истрошена, но черупката, окото, клусот, држачот и системот за задржување остануваат во дозволените граници на димензиите. Новиот игла мора да одговара на правилниот дијаметар, должина, материјал и распоред на задржување.
Замена на черупка бара правилно вклопување, ориентација и метод на инсталација. Потврдете дали замената черупка е подмачкана, на суво или дизајнирана за одредена состојба на површината. Притискањето на черупка во оштетено или неусогласено куќиште може да го репродуцира оригиналниот проблем.
Овална цилиндерска дупка или дупка може да бара одобрен метод за поправка, како што е обработка, поправка или замена на засегнатата компонента. Не заварувајте, дупчете или менувајте карактеристики за монтирање на носивост без инженерско одобрение и документирана процедура за поправка.
Ако окото на цилиндерот, шуплината, бандажот или монтажниот блок се напукнати, трајно деформирани или надвор од одобрените граници на димензиите, може да биде потребна замена на цилиндарот или инженерска поправка. Замената мора да се совпадне со геометријата на машината, а не да биде избрана само со отвор или удар.
Прашањето за монтажа-абење е многу полесно да се прегледа кога вклучува фактички податоци за инсталација. Испрати:
За цилиндрите од игла до игла, димензиите на затворениот и продолжениот центар на пиновите се особено важни. Замена што одговара на хидрауличната врска, но ја менува геометријата на монтирањето може да создаде нови пречки или проблем со усогласувањето.
Пред да ја вратите машината во нормална работа:
1. Потврдете дека иглата и черупката се наведените делови за монтажата.
2. Проверете дали иглата е целосно поставена и правилно задржана.
3. Проверете дали цилиндерот се врти без да се врзува на двата краја.
4. Потврдете дека шипката и членот на машината остануваат подредени преку дозволениот удар.
5. Проверете го насочувањето на цревото и просторот на портата за време на движењето.
6. Работете со машината со мал ризик и мала брзина според процедурата за опрема.
7. Застанете ако цилиндерот се врзува, држачот се помести, иглата оди или шипката ги контактира блиските делови.
8. Запишете ги конечните мерења и деловите за поправка за идно одржување.
Паркеровото безбедносно упатство исто така нагласува дека неправилното усогласување може да резултира со прекумерно абење на жлездата на шипката и отворот на цилиндерот. Ова е причината зошто проверката на инсталацијата треба да се заврши по поправката, не само пред да се отстранат старите делови.
Контролираната инспекција на монтирање може да помогне да се спречат неколку скапи повторени неуспеси:
Целта не е автоматски да се замени секој истрошен дел. Тоа е да се идентификува вистинската патека на оптоварување и да се врати геометријата на монтирање што цилиндерот е дизајниран да ја следи.
HCIC може да ги прегледа барањата за замена и приспособени хидраулични цилиндри од вистинските податоци за инсталација: димензии на монтирање, распоред на пиновите, удар, информации за отвори и шипки, конфигурација на портата, апликација и достапни цртежи. За истрошените точки за монтирање, вклучете фотографии и мерења на држачите од страната на машината, така што прегледот на понудата го опфаќа поставувањето, како и хидрауличкото поврзување.
Хидрауличен цилиндарАбењето на иглата за монтирање и черупката е проблем со механичко поставување што може да стане проблем со хидрауличната доверливост. Проверете ги заедно иглата, черупката, окото на цилиндерот, клусот, хардверот за задржување и целосниот работен лак. Запишете ги мерењата пред да нарачате делови и не користете нов цилиндар за да надоместите за оштетена или неусогласена структура на машината.
Ако ви треба замена на OEM или прилагоден хидрауличен цилиндар од игла до игла, испратете HCIC димензиите на стариот цилиндар, затворените и продолжените растојанија на центарот на пиновите, мерењата на пиновите и клиповите, информациите за портата, фотографиите и деталите за апликацијата. Комплетниот пакет со податоци му дава на инженерскиот тим подобра основа за потврдување на поставувањето пред производството.