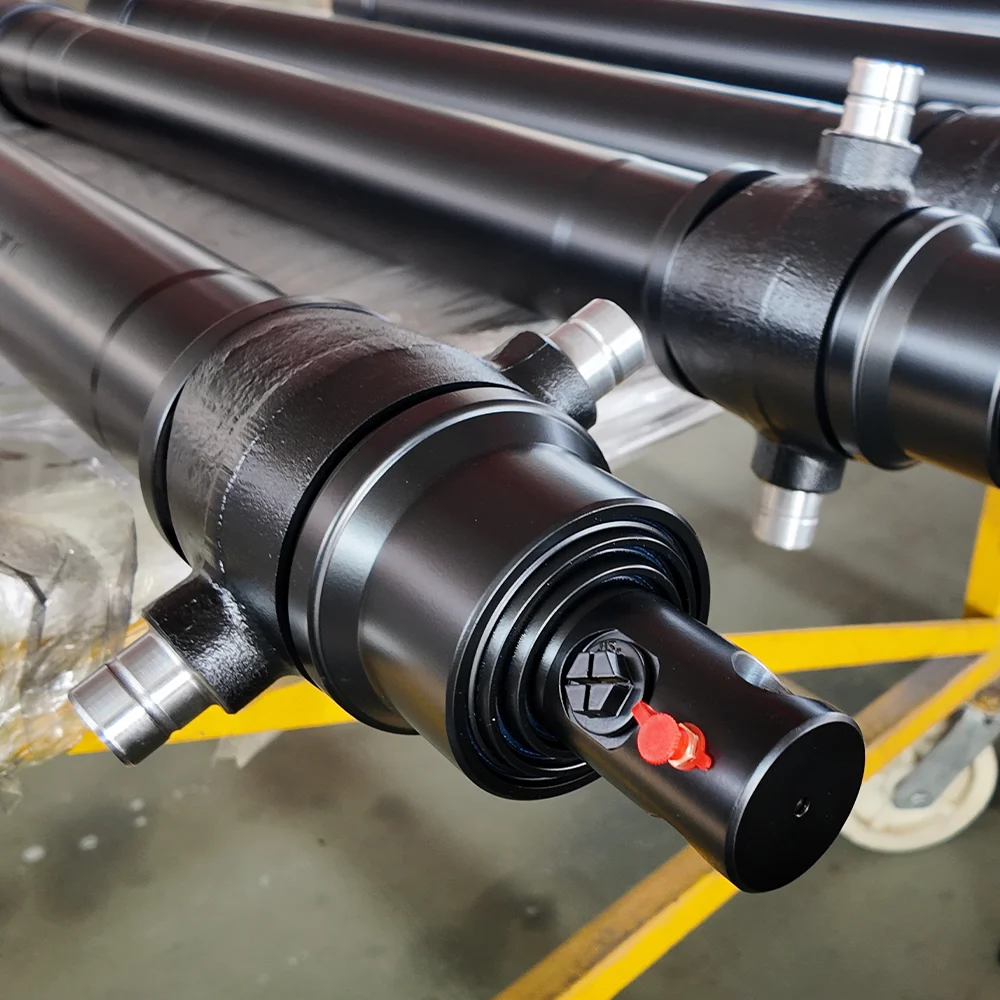
Когахидраулични цилиндрине успеваат, теренските техничари инстинктивно гледаат внатре во цевката - ги проверуваат заптивките на клипот, хромираниот шипки и прстените на бришачите. Сепак, во тешките подвижни машини, како што се багери, рударски лопати, пакувачи за отпадоци и зглобни натоварувачи на тркала, до 40% од непланираните замени на цилиндрите се предизвикани од катастрофален механички дефект на точките на монтажата: окото на шипката, оската на основата или игличките на багажникот.
Замрзната, жолчка или овализирана стожерна игла ги блокира зглобовите на артикулацијата, предизвикува сериозни странични моменти на свиткување низ клипната шипка и го забрзува истекувањето на жлездата на главата. Овој инженерски водич ја детализира основната механика на абењето на очите на игличките, форензичката дијагностика за разликување на жлебната корозија од трепетната корозија и металуршките одредници за избор на тешки чаури и иглички од стврднат легура.
| Режим на неуспех | Физичка коренска причина | Визуелен / звучен потпис |
|---|---|---|
| Лепливо галење | Микрозаварување метал-метал од губење на граничното подмачкување при екстремен контактен притисок | Длабоки надолжни жици на игла; шкрипење со висок тон за време на артикулацијата; запленета игла |
| Вознемирувачка корозија | Микроосцилации (<100 мм) кршење на заштитниот филм од оксид при силни вибрации | Фин црвено-кафеав (какао) прав или црна тиња што плаче од игла; контакт станови со јами |
| Овализација на дупката (издолжување на очите) | Максималните пулсирачки ударни оптоварувања ја надминуваат јачината на отпуштање на основниот челик во текот на милиони циклуси | Дијаметарот на отворот за око се протега од круг за >0,5 mm; прекумерно механичко чукање при превртување |
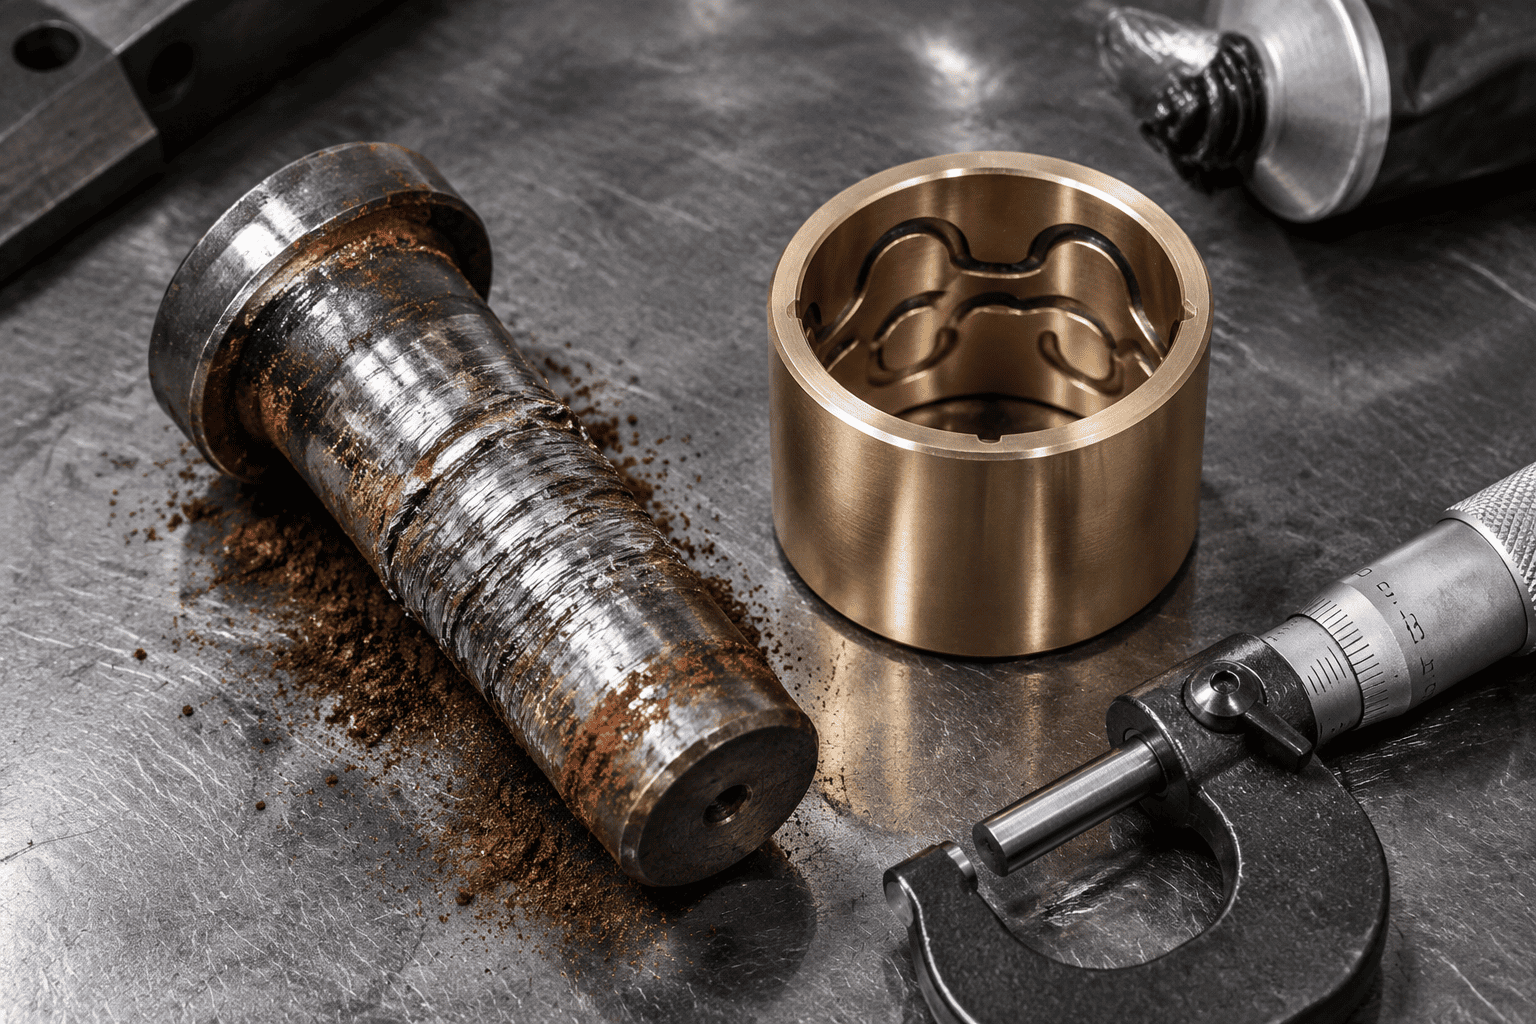
Кога кофа со багерхидрауличен цилиндарсе пробива низ густата глина или карпа, контактните притисоци преку иглата и черупката лесно надминуваат 80 до 100 MPa (11.600 до 14.500 psi). Доколку се распадне фолијата за маснотии за подмачкување, микроскопските површински отсекувања на челичната игла и окото на челичната прачка се допираат директно. Триењето моментално генерира локализирана топлина која надминува 800°C, предизвикувајќи формирање на микро-завари и откинување на делови од основниот метал. Во рок од неколку часа, иглата зафаќа цврсто внатре во клевисот.
Во високофреквентната вибрирачка опрема, како што се заглави на патиштата и хидраулични чекани, пинот за вртење се подложува на ситни аголни микро-движења (помалку од 50 микрони) при континуирано оптоварување. Ова микро-триење ги брише маснотиите, прашкасти микроскопски честички од челик. Како што овие свежо истрижени челични честички оксидираат во воздухот, тие формираат тврд железен оксид (Fe2O3), создавајќи абразивен црвен полирачки руж кој го меле окото на игличката прекумерна големина.
Во едноделните фалсификувани шипки и заварените основни плочи, континуираното насочено удирање со чекан предизвикува дупката за тркалезната игла трајно да попушта во издолжена елипса. Штом клиренсот ќе надмине 0,8 mm (0,030"), динамичните ударни оптоварувања експоненцијално се засилуваат, на крајот предизвикувајќи пукнатини од замор на обрачот во аглите на окото во 3 часот и 9 часот.
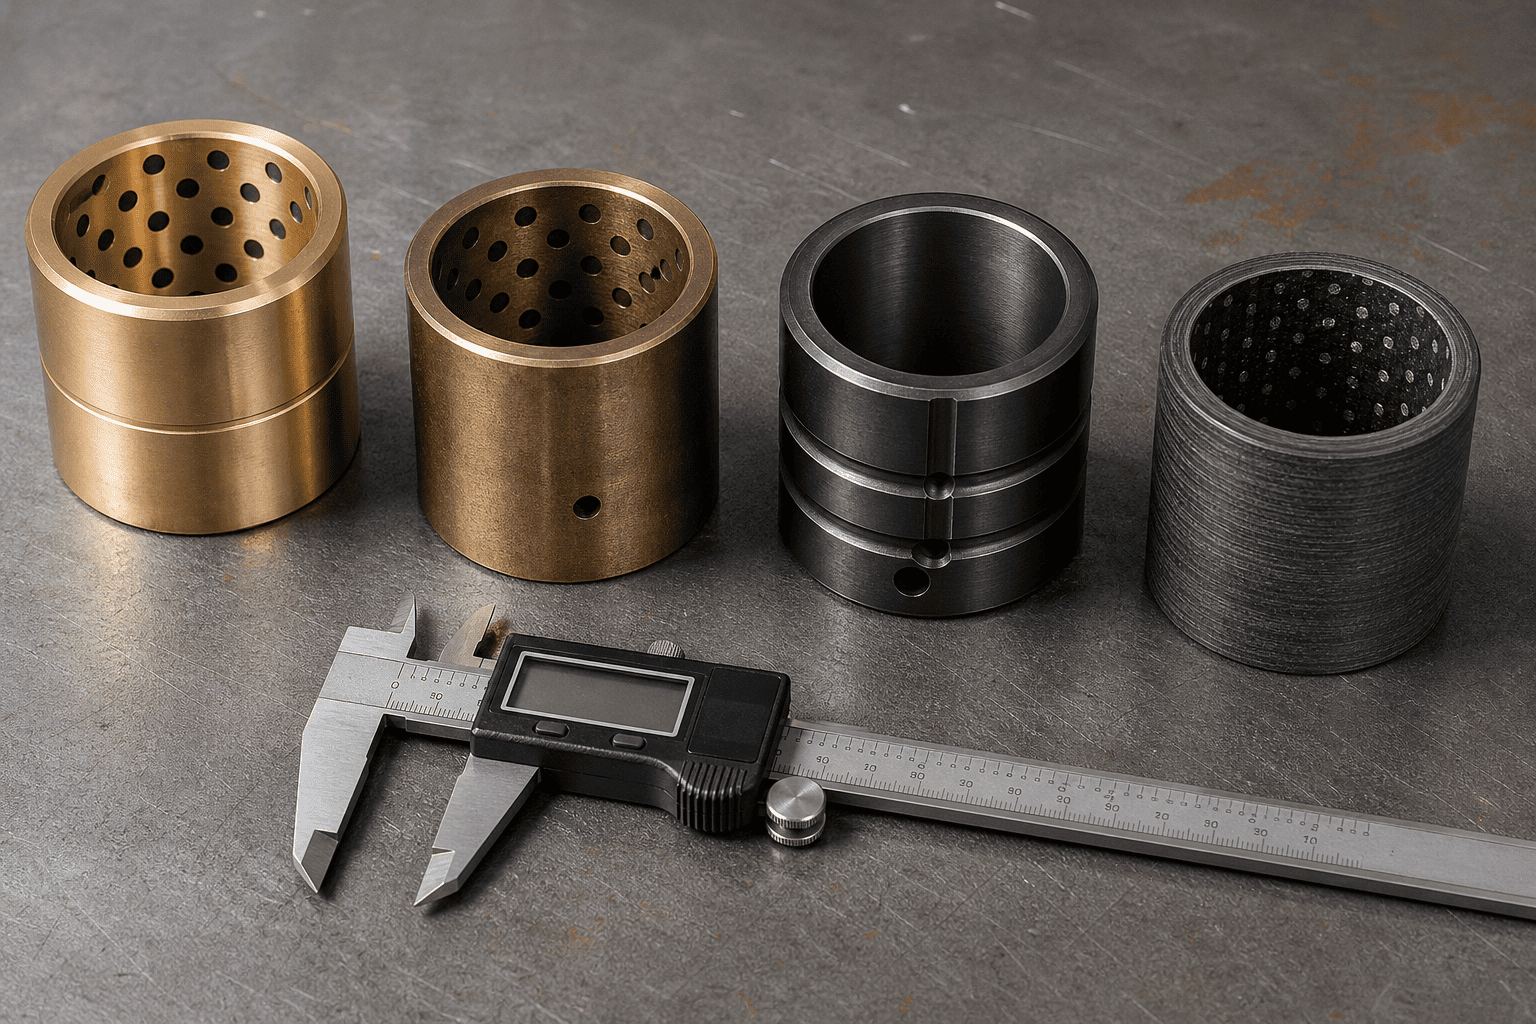
Изборот на правилната архитектура на черупка е разликата помеѓу 1.000 часа и 10.000 часа без проблеми со животен век на стожерот:
| Степен на материјал за черупка | Максимално динамичко оптоварување | Потреба за подмачкување | Најдобра оперативна сцена |
|---|---|---|---|
| Бронза со високо олово (SAE 660 / C93200) | 35 – 45 MPa (умерено) | Потребно е дневно подмачкување | Лесно индустриско и општо земјоделско |
| Манган бронза (C86300 високо-затегнувачка) | 70 – 90 MPa (тешки) | Потребно е периодично подмачкување | Тешка врска за земјени и рударски кофи |
| Стврднат челик со куќиште (8620 карбуризиран 60HRC) | 120 – 150 MPa (екстремен шок) | Подмачкување + Моли под висок притисок | Одбијте пакувачи, вилици за стрижење, тешки дробилки |
| Тефлонски композит со рана со влакна (Дуралон) | 100 – 140 MPa (нулта подмачкување) | Самоподмачкување 100% БЕЗ МАСТИ | Подморски, за храна и недостапни стожери |
Никогаш не поставувајте незацврстена комерцијална игла од јаглероден челик од 1045 во тежок цилиндарски клус. Стандардот 1045 има површинска цврстина од само 18 до 22 HRC; ќе се деформира и ќе жолче во рок од неколку недели наспроти обвивката од манганска бронза или зацврстен челик.
Основен јадро материјал: 4140 хром-молибден или челик од легура на никел-хром 8620, изгаснат и калено за цврстина на јадрото (28–32 HRC) за да ги апсорбира екстремните удари на свиткување без да се кине.
Стврднување на површинско куќиште: Стврднат со индукција или длабоко карбуризирано куќиште до 58 до 62 HRC до минимална длабочина од 1,5 mm (0,060").
Површинска завршница: прецизно мелење и полирање до Ra ≤ 0,2 μm (8 микро-инчи). . Во средини со корозивни морски, патна сол за одмрзнување или хемиско ѓубриво, наведете тврда хромирана облога од 25 микрони или завршна обвивка QPQ со течно нитридирање над стврднатото куќиште.
Доживувате постојано гадење со иглички, чукање на стожерните зглобови или пукање на ушите низ вашата опрема?
Контактирајте со специјализираната инженерска група на HCIC. Ние произведуваме прилагодени цилиндри опремени со манган бронза, легура зацврстена во куќиште или самоподмачкувачки композитни чаури, споени со сертифицирани 58–62 HRC индукциски стврднати иглички дизајнирани за сигурност при нулта прекин.